










تۇرۇبا زاۋۇتلىرىدا HF كەپشەرلەش سۈپىتىنى قانداق ياخشىلاش كېرەك؟ تولۇق قۇرۇلۇش قوللانمىسى (2026)
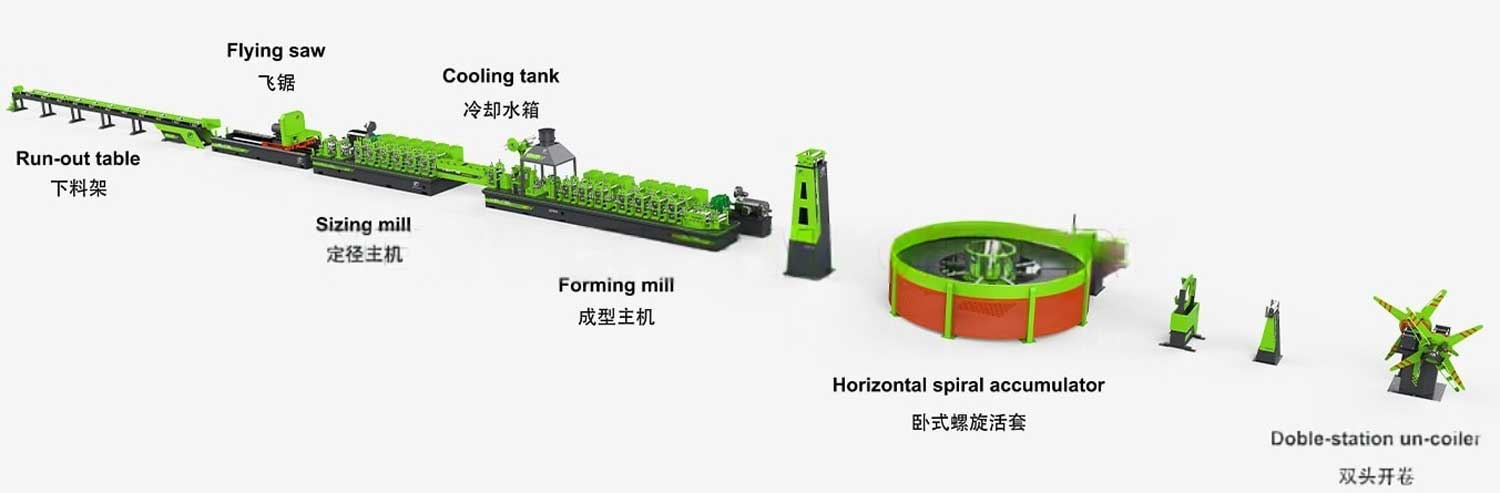
ئەگەر سىز تۇرۇبا زاۋۇتىدا HF كەپشەرلەش سۈپىتىنى ياخشىلىماقچى بولسىڭىز، دىققىتىڭىزنى مەركەزلەشتۈرۈڭ يەتتە مۇھىم ئامىل:
- مۇقىم لېنتا گىرۋىكى تەييارلاش
- توغرا V-بۇلۇڭ
- مۇۋاپىق HF كەپشەرلەش كۈچى
- تەڭپۇڭ سىقىش كۈچى
- فېررىت تاياقچىسىنىڭ ئەھۋالى ياخشى
- مۇقىم لىنىيە سۈرئىتى
- ئۈنۈملۈك كەپشەرلەش سوۋۇتۇش
كۆپىنچە كەپشەرلەش نۇقسانلىرى تۆۋەندىكى سەۋەبلەردىن كېلىپ چىقىدۇ قۇۋۋەت يېتەرلىك ئەمەس، بەلكى پارامېتىر تەڭپۇڭسىزلىقىمۇقىم كەپشەرلەش جەريانى تۇرۇبا زاۋۇتىنىڭ ھەر بىر باسقۇچىنىڭ بىرلىكتە ئىشلىشىنى تەلەپ قىلىدۇ.
مۇھىم نەتىجىلەر
| مۇھىم ئامىل | مۇھىملىقى | تىپىك تەسىر |
|---|---|---|
| لېنتا گىرۋىكىنىڭ سۈپىتى | ★★★★★ | گىرۋەكنىڭ قوشۇلۇش مۇقىملىقىنى بەلگىلەيدۇ |
| V-بۇلۇڭ كونترول سىستېمىسى | ★★★★★ | ئىسسىقلىقنىڭ قويۇقلۇقىنى كونترول قىلىدۇ |
| HF كەپشەرلەش كۈچى | ★★★★★ | يېتەرلىك گىرۋەك ئىسسىتىش بىلەن تەمىنلەيدۇ |
| سىقىش كۈچى | ★★★★★ | قاتتىق ھالەتلىك سوقۇش ماشىنىسىنىڭ كەپشەرلەش ئۇسۇلىنى ئىشلەپچىقىرىدۇ |
| فېررىت تاياقچىسىنىڭ ئەھۋالى | ★★★★☆ | ماگنىت ئېقىمىنىڭ ئۈنۈمىنى ئاشۇرىدۇ |
| لىنىيە سۈرئىتىنىڭ مۇقىملىقى | ★★★★☆ | مۇقىم ئىسسىقلىق كىرىشىنى ساقلايدۇ |
| سوۋۇتۇش سىستېمىسى | ★★★★☆ | كەپشەرلەش مىكرو قۇرۇلمىسىنى كونترول قىلىدۇ |
| توغرىلىقنى شەكىللەندۈرۈش | ★★★★★ | گىرۋەكنىڭ توغرا تەڭشىلىنىشىنى كاپالەتلەندۈرىدۇ |
بۈگۈنكى كۈندە پولات تۇرۇبا سانائىتىدە، كەپشەرلەش سۈپىتى تۇرۇبا زاۋۇتىنىڭ ئومۇمىي ئىقتىدارىنىڭ ئەڭ مۇھىم كۆرسەتكۈچلىرىنىڭ بىرىگە ئايلاندى. قۇرۇلۇش تۇرۇبىسى، ئۆي جاھازلىرى تۇرۇبىسى، ئاپتوموبىل زاپچاسلىرى ياكى قۇرۇلۇش تۇرۇبىسى ئىشلەپچىقىرىدىغان زاۋۇتلار بولسۇن، ھەر بىر كەپشەرلەش تىكىشىنىڭ تۈزلەش سىنىقى، گىدروستاتىك بېسىم سىنىقى ۋە ئۇزۇن مۇددەتلىك خىزمەت قىلىش ئىقتىدارىنىڭ بۇزۇلماي تۇرۇشىنى ئۈمىد قىلىدۇ.
قانداقلا بولمىسۇن، نۇرغۇن ئىشلەپچىقىرىش باشقۇرغۇچىلىرى HF كەپشەرلەش ماشىنىسىنىڭ كۈچىنى ئاشۇرۇشلا كەپشەرلەش مەسىلىلىرىنى ھەل قىلالايدۇ دەپ خاتا قارايدۇ. ئەمەلىيەتتە، HF كەپشەرلەش يەككە مەشغۇلات ئەمەس، بەلكى تولۇق ئىشلەپچىقىرىش سىستېمىسى. ئىشلەپچىقىرىش لىنىيىسىنىڭ ھەر بىر بۆلىكى - لېنتا كىرگۈزۈش ۋە شەكىللەندۈرۈش رولىدىن تارتىپ ئىندۇكسىيەلىك سىم، سىقىش رولى، سوۋۇتۇش سىستېمىسى ۋە چوڭ-كىچىكلىك بۆلىكىگىچە - ئاخىرقى كەپشەرلەش سۈپىتىگە بىۋاسىتە تەسىر كۆرسىتىدۇ.
يۇقىرى چاستوتىلىق ئىندۇكسىيەلىك كەپشەرلەش قاتتىق ھالەت جەريانى بولۇپ، بۇ جەرياندا ئېلېكتىر ئېقىمى كەپشەرلەش ئۇچىغا يېقىنلاشقاندا لېنتا گىرۋىكىگە مەركەزلىشىدۇ. ئاندىن قىزىتىلغان گىرۋىكىلەر سىقىش-دوراش بېسىمى ئاستىدا بىرلەشتۈرۈلۈپ، ئوكسىد ۋە بۇلغىنىش ماددىلارنى چىقىرىپ تاشلاپ، ئۈزلۈكسىز مېتاللۇرگىيىلىك باغلىنىش ھاسىل قىلىدۇ. پولاتنىڭ تىپىك V بۇلۇڭلىرى ... 2–5°، ئەمما ئەڭ ياخشى تەڭشەش تۇرۇبا چوڭلۇقى، ماتېرىيالى ۋە زاۋۇتنىڭ سەپلىمىسىگە باغلىق.
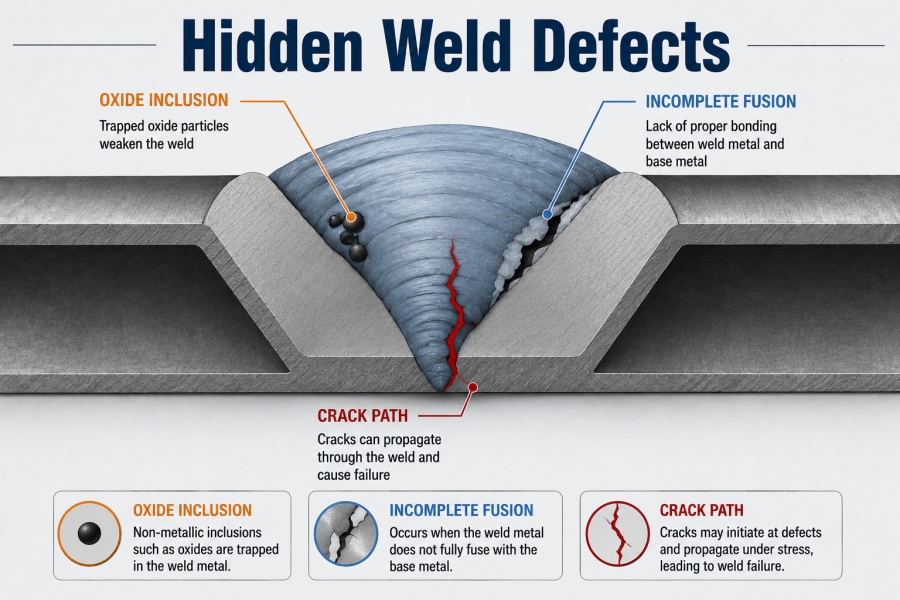
چۈنكى بۇ جەريان كۆپ خىل ئۆزگەرگۈچى مىقدارلارنىڭ ئېنىق ماسلىشىشىغا باغلىق، ھەتتا كىچىككىنە پەرقلىنىشلەرمۇ تۆۋەندىكىدەك نۇقسانلارنى كەلتۈرۈپ چىقىرىشى مۇمكىن:
- ئوچۇق تىكىشلەر
- سوغۇق كەپشەرلەش
- كۆيۈپ كېتىش
- تۆشۈكلۈك
- ھەددىدىن زىيادە كەپشەرلەش چاقناپ كېتىش
- گىرۋەك يېرىلىش
- كەپشەرلەش مەركىزى سىزىقىدىكى كەمتۈكلۈكلەر
- ياسسىلاش سىنىقىنىڭ ئۈنۈمى ناچار
بۇ ئالامەتلەرنى ئايرىم-ئايرىم داۋالاشنىڭ ئورنىغا، مۇۋەپپەقىيەت قازانغان ئىشلەپچىقارغۇچىلار پۈتۈن كەپشەرلەش جەريانىنى باھالايدىغان سىستېمىلىق مەسىلىنى ھەل قىلىش ئۇسۇلىنى قوللىنىدۇ.
ئۆز-ئارا تەسىر كۆرسىتىدىغان HF كەپشەرلەش مەسىلىلىرىنى ھەل قىلىش جەدۋىلى
كەپشەرلەش مەسىلىلىرىنى دىئاگنوز قويۇشنىڭ ئەڭ تېز ئۇسۇللىرىنىڭ بىرى، ئالدى بىلەن كۆرۈنگەن نۇقساننى ئېنىقلاپ، ئاندىن ئۇنى ئەڭ ئېھتىماللىق جەريان ئۆزگەرگۈچىسىگە قايتۇرۇشتىن ئىبارەت.
| ئىشلەپچىقىرىش ئالامىتى | مۇمكىن بولغان سەۋەب | تەۋسىيە قىلىنغان ھەرىكەت |
|---|---|---|
| ئوچۇق تىكىش | سىقىش كۈچى يېتەرلىك ئەمەس | سىقىش بېسىمىنى ئاشۇرۇپ، رولنىڭ توغرىلىقىنى تەكشۈرۈڭ |
| سوغۇق كەپشەرلەش | تۆۋەن ئىسسىقلىق كىرگۈزۈش | HF قۇۋۋىتىنى ئاشۇرۇش ياكى لىنىيە سۈرئىتىنى تۆۋەنلىتىش |
| كۆيۈپ كېتىش | ھەددىدىن زىيادە ئىسسىقلىق كىرىشى | HF قۇۋۋىتىنى ئازايتىش ياكى ئىشلەپچىقىرىش سۈرئىتىنى ئاشۇرۇش |
| گىرۋەك يېرىلىش | لېنتا چېتى ئەھۋالى ناچار | لېنتا سۈپىتى ۋە گىرۋەك تەييارلىقىنى تەكشۈرۈڭ |
| تۆشۈكلۈك | كىرلىك ياكى ئوكسىدلانغان لېنتا گىرۋىكى | كەپشەرلەشتىن بۇرۇن ماي، دات ۋە بۇلغىنىشلارنى چىقىرىۋېتىڭ |
| ھەددىدىن زىيادە چاقماق | ھەددىدىن زىيادە سىقىش | سىقىش كۈچىنى ئازايتىڭ ۋە مۇۋاپىق V بۇلۇڭىنى جەزملەشتۈرۈڭ |
| مۇقىمسىز كەپشەرلەش تىكىشى | ئىندۇكسىيە سىمىنىڭ ئورنى خاتا | چاقنىڭ ئۇچىغىچە بولغان ئارىلىقى ۋە تەڭشىلىشىنى تەڭشەڭ |
| دائىم كەپشەرلەش مەغلۇبىيىتى | كۆپ جەريان تەڭپۇڭسىزلىقى | شەكىللەندۈرۈش، كەپشەرلەش، سوۋۇتۇش ۋە چوڭ-كىچىكلىكىنى بىرلىكتە تەكشۈرۈش |
بۇ دىئاگنوز قويۇش ئۇسۇلى كەپشەرلەش پارامېتىرلىرىنى تاسادىپىي ئۆزگەرتىشتىن كۆرە ئۈنۈملۈك، چۈنكى كۆپىنچە كەپشەرلەش مەغلۇبىيەتلىرى بىرلا ئۈسكۈنە خاتالىقىدىن ئەمەس، بەلكى بىر قانچە جەريان ئۆزگەرگۈچىلىرىنىڭ ئۆز-ئارا تەسىرىدىن كېلىپ چىقىدۇ.
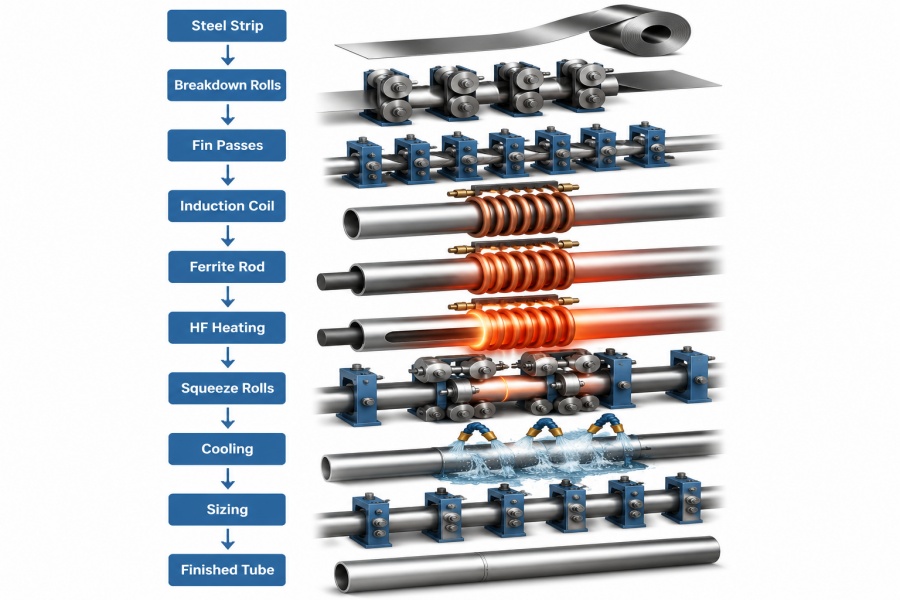
HF كەپشەرلەش سۈپىتىنى نېمە بەلگىلەيدۇ؟
نۇرغۇن ئىنژېنېرلار ئاددىي بىر سوئال سورايدۇ:
HF كەپشەرلەش سۈپىتىگە تەسىر كۆرسىتىدىغان ئەڭ مۇھىم ئامىل نېمە؟
جاۋابى شۇكى بىرلا ئامىل يوق.
HF كەپشەرلەش سۈپىتى بىر قانچە ئۆزئارا باغلىنىشلىق ئۆزگەرگۈچى مىقدارلارنىڭ تەڭپۇڭلۇقى بىلەن بەلگىلىنىدۇ. پەقەت بىرلا پارامېتىرنى ياخشىلاش - مەسىلەن كەپشەرلەش كۈچىنى ئاشۇرۇش - ئەگەر لېنتا كۆرۈنۈشى، V بۇلۇڭى ياكى سىقىش كۈچى خاتا بولسا، كەمچىلىكلەرنى ئاز ئۇچرايدۇ. شۇڭا تەجرىبىلىك تۇرۇبا زاۋۇتى مەشغۇلاتچىلىرى كەپشەرلەش بۆلىكىنى مۇستەقىل ماشىنىلار توپلىمى ئەمەس، بەلكى بىر گەۋدىلەشكەن جەريان دەپ قارايدۇ.
كەپشەرلەش سۈپىتىگە تەسىر كۆرسىتىدىغان ئاساسلىق ئامىللار تۆۋەندىكىلەرنى ئۆز ئىچىگە ئالىدۇ:
1. پولات لېنتا سۈپىتى
رېشاتكىدا تۆۋەندىكىلەر بولۇشى كېرەك:
- بىردەك قېلىنلىق
- گىرۋىكىلەرنى تازىلاش
- ئەڭ ئاز قېقىش
- مۇقىم خىمىيىلىك تەركىبى
- مۇقىم مېخانىكىلىق خۇسۇسىيەتلەر
ھەتتا ئىلغار HF كەپشەرلەش ئۈسكۈنىلىرىمۇ كىرىدىغان لېنتا سۈپىتىنىڭ ناچارلىقىنى تولۇقلىيالمايدۇ. گىرۋەك ھالىتى ياكى ماتېرىيالنىڭ قويۇقلۇقىدىكى ئۆزگىرىشلەر كۆپىنچە مۇقىمسىز قىزىش ۋە كەپشەرلەش تىكىشلىرىنىڭ ئاجىزلىشىشىنى كەلتۈرۈپ چىقىرىدۇ.
2. شەكىللەندۈرۈش بۆلىكىنىڭ توغرىلىقى
كەپشەرلەش باشلىنىشتىن بۇرۇن، لېنتا ئېنىق تۇرۇبا شەكلىدە شەكىللىنىشى كېرەك.
ناچار شەكىللىنىش تۆۋەندىكىدەك نەتىجىلەرنى كەلتۈرۈپ چىقىرىشى مۇمكىن:
- گىرۋەكنىڭ تەكشى ئەمەسلىكى
- قىر ماس كەلمەسلىكى
- مۇقىمسىز V بۇلۇڭى
- سترىپ سەيلە قىلىش
- ھەددىدىن زىيادە يايلاق
بۇ مەسىلىلەر كەپشەرلەش چوققىسىدىكى توك قويۇقلۇقىنى تۆۋەنلىتىپ، تولۇق قوشۇلماسلىق ئېھتىماللىقىنى ئاشۇرىدۇ.
3. V بۇلۇڭلۇق گېئومېتىرىيە
V بۇلۇڭى سوقۇشتىن بۇرۇن لېنتا گىرۋىكىدە توك ئېقىمىنىڭ قانداق مەركەزلەشكەنلىكىنى بەلگىلەيدۇ.
ئەگەر V بۇلۇڭى بەك چوڭ بولسا:
- ئىسسىقلىق تارقىلىپ كېتىدۇ.
- كەپشەرلەش ئۈنۈمى تۆۋەنلەيدۇ.
- توك سەرپىياتى ئاشىدۇ.
ئەگەر V بۇلۇڭى بەك كىچىك بولسا:
- بالدۇر قوس شەكىللىنىشى مۇمكىن.
- ئىسسىقلىقنىڭ تارقىلىشى مۇقىمسىز بولۇپ قالىدۇ.
- كەپشەرلەشنىڭ قويۇقلۇقى ناچارلىشىدۇ.
شۇڭا مۇقىم V بۇلۇڭىنى ساقلاش، مۇقىم كەپشەرلەش سۈپىتىگە ئېرىشىش ئۈچۈن ئىنتايىن مۇھىم.
4. سىقىش كۈچى
سىقىش رولىكى پەقەت تۇرۇبىنى بېسىپلا قالماي، يەنە كۆپرەك ئىقتىدارغا ئىگە. ئۇلارنىڭ ئاساسلىق رولى ئېرىگەن ئوكسىد ۋە ئارىلاشمىلارنى چىقىرىپ تاشلاپ، قىزىتىلغان لېنتا گىرۋىكىنى بىرلەشتۈرۈشتىن ئىبارەت.
خاتا سىقىش كۈچى تۆۋەندىكىلەرنى كەلتۈرۈپ چىقىرىشى مۇمكىن:
- ئاجىز مېتاللۇرگىيىلىك باغلىنىش
- ھەددىدىن زىيادە كەپشەرلەش چاقناپ كېتىش
- تام قېلىنلىقىنى تۆۋەنلىتىش
- ئۆلچەم جەھەتتىكى خاتالىقلار
مۇۋاپىق تەڭشەش مۇقىم مېخانىكىلىق خۇسۇسىيەتكە ئىگە بولغان پۇختا ھالەتتىكى كەپشەرلەشنى كاپالەتلەندۈرىدۇ.
5. ئىندۇكسىيەلىك سىم ۋە فېررىت ئىقتىدارى
ئىندۇكسىيەلىك سىم يۇقىرى چاستوتىلىق ئېنېرگىيە بىلەن تەمىنلەيدۇ، فېررىت تاياقچىسى بولسا ماگنىت مەيدانىنى V كەپشەرلەش نۇقتىسىغا مەركەزلەشتۈرىدۇ.
بۇزۇلغان فېررىت تاياقچىسى ياكى ناچار ئورنىتىلغان ئىندۇكسىيەلىك سىم قىزىتىش ئۈنۈمىنى تۆۋەنلىتىپ، توك سەرپىياتىنى ئاشۇرۇپ، مۇقىمسىز كەپشەرلەش تېمپېراتۇرىسىنى كەلتۈرۈپ چىقىرىدۇ. بۇ زاپچاسلارنى دائىملىق تەكشۈرۈش جەرياننىڭ مۇقىملىقىنى ساقلاشقا ياردەم بېرىدۇ.
6. سوۋۇتۇش ۋە چوڭ-كىچىكلىكىنى بەلگىلەش
كەپشەرلەشتىن كېيىن، كونترول قىلىنىدىغان سوۋۇتۇش تۇرۇبا چوڭايتىش بۆلىكىگە كىرىشتىن بۇرۇن كەپشەرلەش مىكرو قۇرۇلمىسىنى مۇقىملاشتۇرىدۇ.
ناتوغرا سوۋۇتۇش تۆۋەندىكىدەك ئاقىۋەتلەرنى كەلتۈرۈپ چىقىرىدۇ:
- قالدۇق بېسىم
- بۇرمىلىنىش
- مېخانىكىلىق خۇسۇسىيەتلەرنىڭ تۆۋەنلىشى
- ئۆلچەمدىكى مۇقىمسىزلىق
ئاندىن ئۆلچەم بۆلىكى يېڭى كەپشەرلەنگەن تىكىشنىڭ بېسىمىنى ئاشۇرۇۋەتمەي تۇرۇبىنى بەلگىلەنگەن ئۆلچەمگە قايتۇرىدۇ.
HF كەپشەرلەشتە ئەڭ كۆپ نەزەردىن ساقىت قىلىنىدىغان ئامىللارنىڭ بىرى پولات لېنتا گىرۋىكىنىڭ سۈپىتى. مەشغۇلاتچىلار كۆپىنچە كەپشەرلەش كۈچى، سىقىش بېسىمى ياكى لېنتا سۈرئىتىنى تەڭشەشكە ئەھمىيەت بېرىدۇ، شۇنىڭ بىلەن بىر ۋاقىتتا لېنتىنىڭ زاۋۇتقا كىرىش ئەھۋالىنى نەزەردىن ساقىت قىلىدۇ. ئەمەلىيەتتە، كەپشەرلەش جەريانى ئىندۇكسىيەلىك سىمدىن خېلى بۇرۇن باشلىنىدۇ. ئەگەر لېنتا گىرۋىكى بۇزۇلغان، بۇلغانغان ياكى ناچار يېرىلغان بولسا، ھەتتا ئەڭ ئىلغار HF كەپشەرلەش ئۇستىسىمۇ ئىزچىل ھالدا پۇختا كەپشەرلەش ھاسىل قىلالمايدۇ. توغرا قانات ئۆتكۈزۈش لايىھىسى ۋە لېنتا تەييارلاش كەپشەرلەش بۆلىكىگە پاكىز، پاراللېل گىرۋەكلەرنى تەمىنلەش ئۈچۈن ئالاھىدە لايىھەلەنگەن.
6. سوۋۇتۇش ۋە چوڭ-كىچىكلىكىنى بەلگىلەش
كەپشەرلەشتىن كېيىن، كونترول قىلىنىدىغان سوۋۇتۇش تۇرۇبا چوڭايتىش بۆلىكىگە كىرىشتىن بۇرۇن كەپشەرلەش مىكرو قۇرۇلمىسىنى مۇقىملاشتۇرىدۇ.
ناتوغرا سوۋۇتۇش تۆۋەندىكىدەك ئاقىۋەتلەرنى كەلتۈرۈپ چىقىرىدۇ:
- قالدۇق بېسىم
- بۇرمىلىنىش
- مېخانىكىلىق خۇسۇسىيەتلەرنىڭ تۆۋەنلىشى
- ئۆلچەمدىكى مۇقىمسىزلىق
ئاندىن ئۆلچەم بۆلىكى يېڭى كەپشەرلەنگەن تىكىشنىڭ بېسىمىنى ئاشۇرۇۋەتمەي تۇرۇبىنى بەلگىلەنگەن ئۆلچەمگە قايتۇرىدۇ.

لېنتا گىرۋىكىنىڭ پاكىز ۋە بىردەك بولۇشىنى ساقلاڭ
HF كەپشەرلەشتە ئەڭ كۆپ نەزەردىن ساقىت قىلىنىدىغان ئامىللارنىڭ بىرى پولات لېنتا گىرۋىكىنىڭ سۈپىتى. مەشغۇلاتچىلار كۆپىنچە كەپشەرلەش كۈچى، سىقىش بېسىمى ياكى لېنتا سۈرئىتىنى تەڭشەشكە ئەھمىيەت بېرىدۇ، شۇنىڭ بىلەن بىر ۋاقىتتا لېنتىنىڭ زاۋۇتقا كىرىش ئەھۋالىنى نەزەردىن ساقىت قىلىدۇ. ئەمەلىيەتتە، كەپشەرلەش جەريانى ئىندۇكسىيەلىك سىمدىن خېلى بۇرۇن باشلىنىدۇ. ئەگەر لېنتا گىرۋىكى بۇزۇلغان، بۇلغانغان ياكى ناچار يېرىلغان بولسا، ھەتتا ئەڭ ئىلغار HF كەپشەرلەش ئۇستىسىمۇ ئىزچىل ھالدا پۇختا كەپشەرلەش ھاسىل قىلالمايدۇ. توغرا قانات ئۆتكۈزۈش لايىھىسى ۋە لېنتا تەييارلاش كەپشەرلەش بۆلىكىگە پاكىز، پاراللېل گىرۋەكلەرنى تەمىنلەش ئۈچۈن ئالاھىدە لايىھەلەنگەن.
نېمىشقا لېنتا گىرۋىكىنىڭ سۈپىتى مۇھىم؟
HF توك تەبىئىي ھالدا ئەڭ ئاز ئېلېكتر قارشىلىقى يولىنى بويلاپ ماڭىدۇ ۋە تېرە ۋە يېقىنلىق تەسىرى سەۋەبىدىن لېنتا گىرۋىكىدە مەركەزلىشىدۇ. ئىككى گىرۋەك سىلىق، پاراللېل ۋە بىردەك بولغاندا، قىزىتىش تەڭپۇڭلۇقىنى ساقلايدۇ ۋە سىقىش رولىكى كۈچلۈك سوقۇشتۇرۇش كەپشەرلىكىنى ھاسىل قىلالايدۇ.
ئەمما، بۇزۇلغان گىرۋەكلەر توك ئېقىمى ۋە ئىسسىقلىق تەقسىملىنىشىغا توسقۇنلۇق قىلىپ، مۇقىمسىز كەپشەرلەش شارائىتىنى كەلتۈرۈپ چىقىرىدۇ.
ئادەتتىكى گىرۋەك كەمتۈكلۈكلىرى تۆۋەندىكىلەرنى ئۆز ئىچىگە ئالىدۇ:
- كېسىشتىن كېيىنكى قېقىشلار
- دات ياكى قاسراق
- نېفىت بۇلغىنىشى
- گىرۋەك دولقۇنلۇق
- گىرۋەكتىكى چۆكۈشلەر
- تىرناقلار
- سىلىۋېرس
- قىر ماس كەلمەسلىكى
بۇ نۇقسانلارنىڭ ھەر بىرى توكنىڭ V رايونىدىن ئۆتۈش ئۇسۇلىنى ئۆزگەرتىپ، يەرلىك دەرىجىدە قىزىپ كېتىش ياكى يېتەرلىك قوشۇلماسلىقنى كەلتۈرۈپ چىقىرىشى مۇمكىن.
كۆپ ئۇچرايدىغان لېنتا گىرۋىكى مەسىلىلىرى
| لېنتا گىرۋىكىنىڭ ئەھۋالى | كەپشەرلەشكە تەسىرى | تەۋسىيە قىلىنغان ھەرىكەت |
|---|---|---|
| بۇرر | ئوق چىقىرىشتىن بۇرۇنقى، مۇقىمسىز توك | كېسىش سۈپىتىنى يۇقىرى كۆتۈرۈش |
| دات | ئېلېكتر ئۇلىنىشى ناچار | ئىشلەپچىقىرىشتىن بۇرۇن چىقىرىۋېتىش |
| ماي | تۆشۈكلۈك | تازا لېنتا يۈزى |
| دولقۇنلۇق گىرۋەك | مۇقىمسىز V بۇلۇڭى | توغرا شەكىللەندۈرۈش |
| گىرۋەكنىڭ ئېگىلىشى | گىرۋەكنىڭ تۈزۈلۈشى ناچار | بۇزۇلغان سىمنى رەت قىلىڭ |
| سىلىۋېر | ئوكسىد قوشۇش | كېسىش جەريانىنى ياخشىلاش |
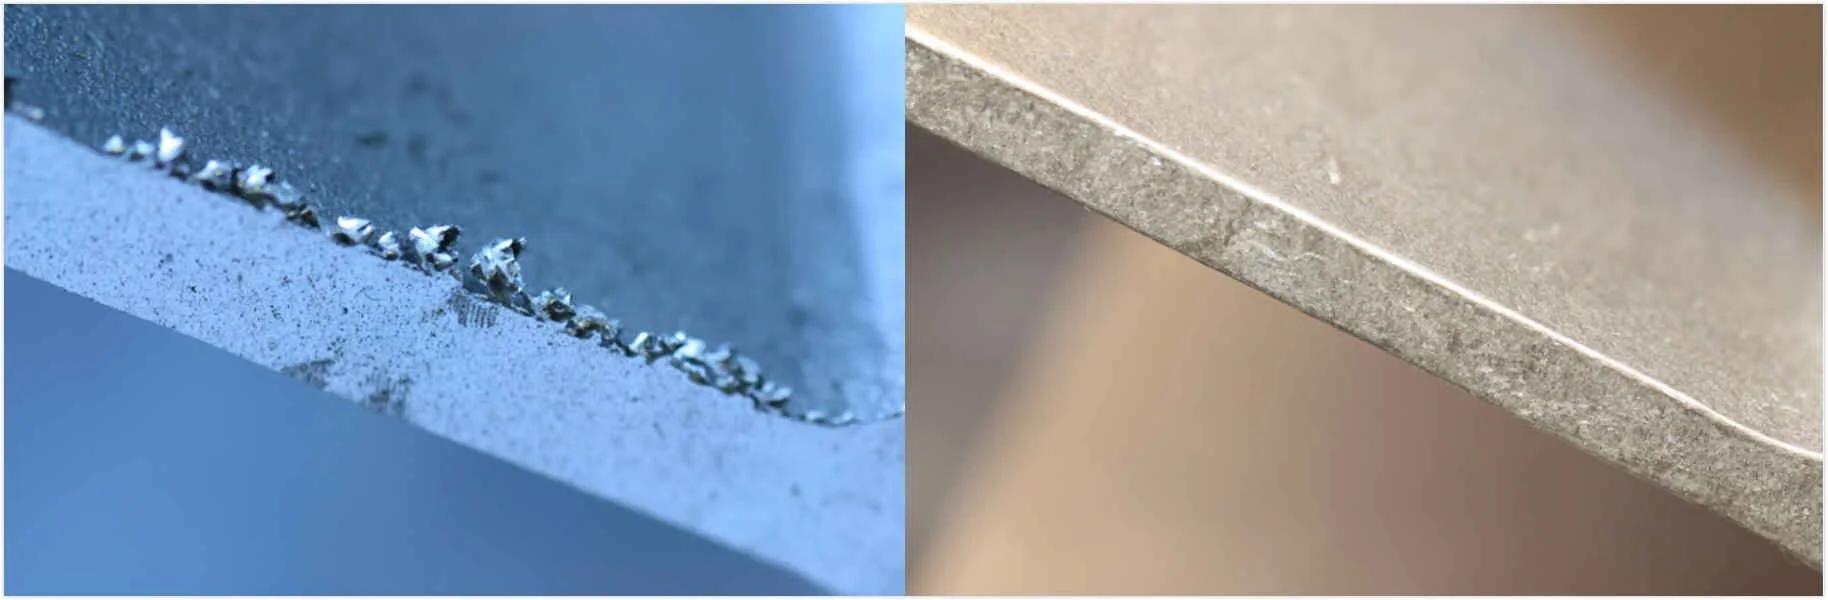
بۇررلار نۇرغۇن مەشغۇلاتچىلارنىڭ ئويلىغىنىدىنمۇ خەتەرلىك
پەقەت بىر مىللىمېتىرنىڭ ئوندىن بىر قىسمىدەك ئېگىزلىكتىكى داغلىنىش رېشاتكا گىرۋىكىنىڭ تۇتاشتۇرۇش ئۇسۇلىنى زور دەرىجىدە ئۆزگەرتىۋېتىدۇ.
بىرلا ۋاقىتتا تولۇق ئۇچرىشىشنىڭ ئورنىغا، بىر تەرەپ ئالدى بىلەن تېگىدۇ.
بۇ تۆۋەندىكىلەرنى كەلتۈرۈپ چىقىرىدۇ:
- بالدۇر توك قويۇقلۇقى
- يەرلىك قىزىپ كېتىش
- ئالدىن ئوق چىقىرىش
- ئوكسىدنىڭ قاپسىلىشى
- ئاجىز پەيۋەندلەش باغلىنىشى
ئاخىرىدا بۇ كەمتۈكلۈكلەر تۆۋەندىكىدەك كۆرۈنۈشى مۇمكىن:
- سىناق يېرىقلىرىنى تۈزلەش
- گىدروستاتىك ئېقىش
- ئۇلترا ئاۋاز دولقۇنى كۆرسەتمىلىرى
- كەپشەرلەش تىكىش ئېغىزى
كەسىپ يېتەكچىلىكىدە، گىرۋەكلەرنىڭ سىلىق يېرىلىشىنى ساقلاش تەۋسىيە قىلىنىدۇ، چۈنكى قىرلار ۋە قوپاللىقلار كېپەكنىڭ مۇقىم شەكىللىنىشىگە توسقۇنلۇق قىلىدۇ.
پولاتنىڭ خىمىيىلىك تەركىبى كەپشەرلەش سۈپىتىگە تەسىر كۆرسىتىدۇ
مەشغۇلاتچىلار ئىشلەپچىقىرىش جەريانىدا پولات خىمىيىنى ئۆزگەرتەلمىسىمۇ، ئۇنىڭ تەسىرىنى چۈشىنىشى كېرەك.
ئۆزگىرىشلەر:
- كاربون
- مانگان
- كرېمنىي
- فوسفور
- كۈكىرت
ئۆزگەرتىش:
- ئىسسىتىش ئالاھىدىلىكلىرى
- پلاستىك دېفورماسىيە
- ئوكسىدنىڭ شەكىللىنىشى
- سوقۇش ماشىنىسىنىڭ كەپشەرلەش ھەرىكىتى
شۇڭلاشقا، سىم تەمىنلىگۈچىلىرىنى ئالماشتۇرۇش بەزىدە كەپشەرلەش كۈچى ياكى سىقىش تەڭشەكلىرىنى تەڭشەشنى تەلەپ قىلىدۇ.
ئەمەلىي تەكشۈرۈش تەكشۈرۈش تىزىملىكى
ھەر بىر ئىشلەپچىقىرىش نۆۋەتچىلىكىدىن بۇرۇن، تۆۋەندىكىلەرنى تەكشۈرۈڭ:
✓ لېنتا كەڭلىكىنىڭ مۇقىملىقى
✓ لېنتا قېلىنلىقى
✓ بۇرۇلۇش ئېگىزلىكى
✓ دات
✓ نېفىت بۇلغىنىشى
✓ چەمبەر شەكىللىك كامېر
✓ گىرۋەكنىڭ بۇزۇلۇشى
✓ يۈزەكى چىزىقلار
بەش مىنۇت تەكشۈرۈش كېيىنچە سائەتلەپ توختاپ قېلىشنىڭ ئالدىنى ئالالايدۇ.
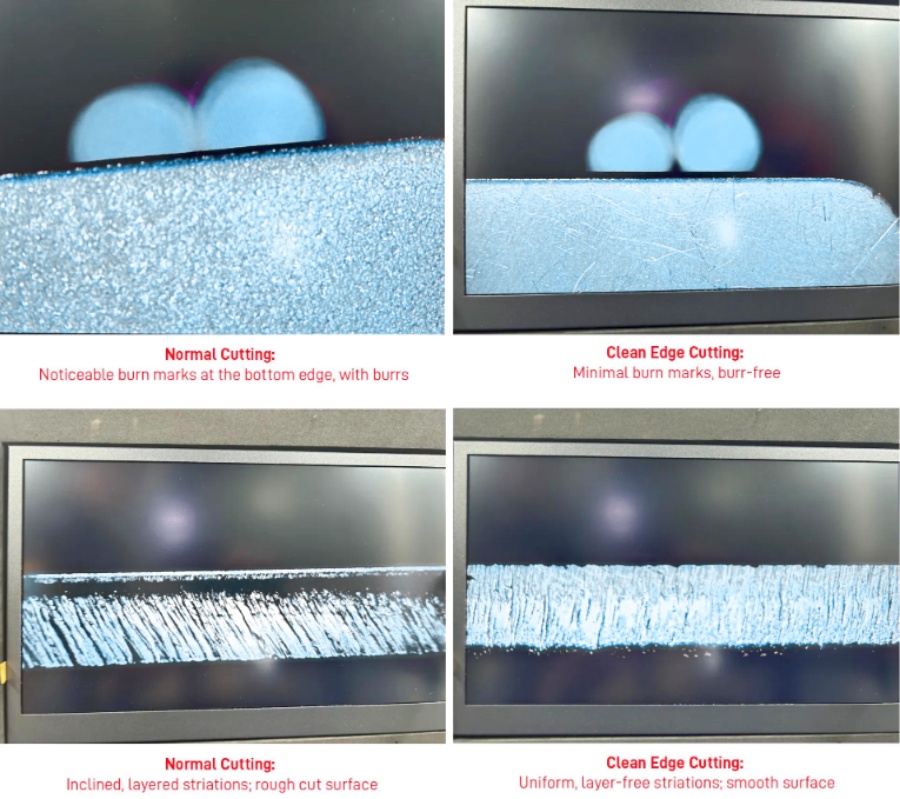
V-بۇلۇڭىنى ئەلالاشتۇرۇڭ
بارلىق كەپشەرلەش پارامېتىرلىرى ئىچىدە، V بۇلۇڭى ئەڭ خاتا چۈشىنىلگەن بولۇشى مۇمكىن.
نۇرغۇن مەشغۇلاتچىلار نۇقسانلار كۆرۈلگەندە كەپشەرلەش كۈچىنى ئاشۇرۇشقا تىرىشىدۇ.
تەجرىبىلىك ئىنژېنېرلار ئادەتتە ئالدى بىلەن V شەكىللىك بۇلۇڭنى تەكشۈرىدۇ.
V بۇلۇڭى يېقىنلىشىۋاتقان لېنتا گىرۋىكىنىڭ سىقىش رولىغا كىرىشتىن بۇرۇن ھاسىل قىلغان قوشۇمچە بۇلۇڭى. ئۇ يۇقىرى چاستوتىلىق توكنىڭ قەيەردە مەركەزلەشكەنلىكى ۋە قەيەردە قىزىش يۈز بېرىدىغانلىقىنى بەلگىلەيدۇ. كاربون پولات HF كەپشەرلەشنىڭ ئادەتتىكى قوشۇمچە بۇلۇڭى تەخمىنەن ... 2–5° (نۇرغۇن ئىشلەپچىقىرىش زاۋۇتلىرى ... دا ئىشلەيدۇ.) 3–6° دائىرىسى تۇرۇبا چوڭلۇقى ۋە قوراللىرىغا باغلىق).
V بۇلۇڭىغا تەسىر كۆرسىتىدىغان ئامىللار
V شەكىللىك بۇلۇڭغا پەقەت يېتەكلىگۈچ رول تەڭشەشتىن باشقا نۇرغۇن ئامىللار تەسىر كۆرسىتىدۇ.
ئۇ يەنە تۆۋەندىكىلەرنىڭ تەسىرىگە ئۇچرايدۇ:
- شەكىللەندۈرۈشنىڭ توغرىلىقى
- پىن يولى لايىھىسى
- يېتەكلەش رولى
- لېنتا قېلىنلىقى
- چاقنىڭ كەڭلىكىگە بولغان بەرداشلىق بېرىش
- لېنتا يايلىق ئارقا تەرەپ
- ئەڭ ئاخىرقى قانات ئۆتۈشتىن روللارنى سىقىشقىچە بولغان ئارىلىق
شۇڭلاشقا تەجرىبىلىك تۇرۇبا زاۋۇتى تېخنىكلىرى كەپشەرلەش پارامېتىرلىرىنى ئۆزگەرتىشتىن بۇرۇن ھەمىشە شەكىللەندۈرۈش بۆلىكىنى تەكشۈرىدۇ.
تەۋسىيە قىلىنغان V-بۇلۇڭلۇق مەسىلىنى ھەل قىلىش
| كۆزىتىش | مۇمكىن بولغان سەۋەب | تەۋسىيە قىلىنغان ھەرىكەت |
|---|---|---|
| V بۇلۇڭى نورمالدىن كەڭ | يېتەكلىگۈچ روللار يۆتكىلدى | يېتەكچىلەرنى قايتا تەڭشەش |
| V بۇلۇڭى مۇقىمسىز | ناچار شەكىللىنىش | قاناتنىڭ ئۆتۈش يوللىرىنى تەكشۈرۈڭ |
| دائىم ئالدىن ئوق چىقىرىش | ئېچىلىش ئېغىزى بەك كىچىك | V بۇلۇڭىنى ئازراق چوڭايتىڭ |
| سوغۇق كەپشەرلەش | ئېچىلىش بەك چوڭ | V بۇلۇڭىنى كىچىكلىتىش |
| رولنى يىغىش | چېتىگە ۋاقىتتىن بۇرۇن تېگىش | قاناتلىق قوراللارنى قايتا تەكشۈرۈڭ |
ئەمەلىي ئىشلەپچىقىرىش كۆرسەتمىلىرى
تەجرىبىلىك زاۋۇت ئىشچىلىرى ئادەتتە تۆۋەندىكى پىرىنسىپلارغا ئەمەل قىلىدۇ:
- ئەڭ ئاخىرقى قانات ئۆتىدىغان جاينى كەپشەرلەش رولىغا مۇمكىن قەدەر يېقىن قويۇڭ.
- سىممېترىك گىرۋەك كۆرۈنۈشىنى ساقلاڭ.
- كىيىم-كېچەك كىيىپ ئايلىنىپ يۈرۈشتىن ساقلىنىڭ.
- لېنتا قېلىنلىقىنى ئۆزگەرتكەندە V-بۇلۇڭىنى كۆزىتىڭ.
- ھەر قېتىم قورال ئالماشتۇرغاندىن كېيىن، يېتەكلىگۈچ روللارنى قايتا تەكشۈرۈڭ.
- ئاسراشتىن كېيىن ئىندۇكسىيەلىك سىمنىڭ تەڭشىلىنىشىنى تەكشۈرۈڭ.
بالدۇر قىلىنغان كىچىك تەڭشەشلەر كۆپىنچە قىممەت باھالىق كېيىنكى ئېقىمدىكى نۇقسانلارنىڭ ئالدىنى ئالىدۇ.

HF كەپشەرلەش كۈچى ۋە لىنىيە سۈرئىتىنى تەڭپۇڭلاشتۇرۇش
ئەگەر مەشغۇلاتچىلار باشقا ھەر قانداق تەڭشەشكە قارىغاندا كۆپرەك بىر تەڭشەش ئېلىپ بارسا، ئۇ بولسىمۇ كەپشەرلەش كۈچىنى ئاشۇرۇش. كەپشەرلەش ئاجىز كۆرۈنگەندە ياكى تۈزلەش سىنىقى مەغلۇپ بولغاندا، تۇنجى ئىنكاس دائىم HF قۇۋۋەت تەڭشىكىنى ئۆستۈرۈش بولىدۇ.
ئەپسۇسكى، بۇ ئۇسۇل كۆپىنچە سەۋەبنى ئەمەس، بەلكى ئالامەتنى داۋالايدۇ.
HF كەپشەرلەش سۈپىتى تۆۋەندىكىلەرگە باغلىق ئىسسىقلىق كىرگۈزۈش بىلەن ئىشلەپچىقىرىش سۈرئىتى ئوتتۇرىسىدىكى مۇناسىۋەت، پەقەت توك كۈچىگىلا ئەمەس. ئاساسلىق پارامېتىر ھەر بىر مېتىر لېنتىغا يەتكۈزۈلىدىغان ئېنېرگىيە مىقدارى. ئەگەر توك كۈچى ماس ھالدا تەڭشىلەنمەي تۇرۇپ لىنىيە سۈرئىتى ئۆزگەرسە، كەپشەرلەش تېمپېراتۇرىسى ۋە مېتاللورگىيە قۇرۇلمىسىمۇ ئۆزگىرىدۇ. تەتقىقاتلار كەپشەرلەش كۈچى بىلەن لىنىيە سۈرئىتىنىڭ نىسبىتى (ئىسسىقلىق كىرگۈزۈش ئامىلى)، سىقىش كۈچى بىلەن بىرلىكتە، سوزۇلۇش كۈچى، چىدامچانلىقى، قاتتىقلىقى ۋە كەپشەرلەشنىڭ پۈتۈنلۈكىگە زور تەسىر كۆرسىتىدىغانلىقىنى كۆرسەتتى.
نېمە ئۈچۈن ئىسسىقلىق كىرگۈزۈش مۇھىم؟
ئىسسىقلىق كىرگۈزۈش مىقدارى سىقىش رولىكىغا كىرىشتىن بۇرۇن لېنتا گىرۋىكىنىڭ مۇۋاپىق سوقۇش تېمپېراتۇرىسىغا يېتىش-يېتمەيدىغانلىقىنى بەلگىلەيدۇ.
بەك ئاز ئىسسىقلىق تولۇق باغلىنىشنى كەلتۈرۈپ چىقىرىدۇ.
بەك يۇقىرى ئىسسىقلىق ھەددىدىن زىيادە ئېرىش، مۇقىمسىز چاقناش ۋە كېرەكسىز ئېنېرگىيە سەرپىياتىنى كەلتۈرۈپ چىقىرىدۇ.
مەقسەت ئەڭ يۇقىرى تېمپېراتۇرا ئەمەس، لېكىن توغرا تېمپېراتۇرا ۋە توغرا ئىشلەپچىقىرىش سۈرئىتى.
تىپىك ئالامەتلەر
| ئالامەت | ئېھتىماللىق سەۋەب | تەۋسىيە قىلىنغان تەڭشەش |
|---|---|---|
| سوغۇق كەپشەرلەش | ئىسسىقلىق كىرگۈزۈش مىقدارى بەك تۆۋەن | قۇۋۋەتنى ئاشۇرۇش ياكى سۈرئەتنى تۆۋەنلىتىش |
| كۆيۈپ كېتىش | ئىسسىقلىق كىرگۈزۈش مىقدارى بەك يۇقىرى | قۇۋۋەتنى ئازايتىڭ ياكى سۈرئەتنى ئاشۇرۇڭ |
| كۈچلۈك چاقماق | ھەددىدىن زىيادە ئىسسىق | قۇۋۋەتنى ئازايتىڭ ۋە سىقىشنى تەكشۈرۈڭ |
| ئاجىز كەپشەرلەش | ئىسسىقلىق ۋە سىقىلىش تەڭپۇڭسىزلىقى | ئىككىسىنى بىرلىكتە ئەلالاشتۇرۇڭ |
| يۇقىرى ئېنېرگىيە سەرپىياتى | ئىندۇكتورنىڭ ئورنى خاتا | سىمنىڭ ئورنىنى تەكشۈرۈڭ |
ئورتاق خاتالىق
نۇرغۇن زاۋۇتلار كەپشەرلەش مۇقىمسىز بولغاندا ئىشلەپچىقىرىش سۈرئىتىنى ئاستىلىتىدۇ.
بەزىدە بۇ ياردەم بېرىدۇ.
بەزىدە ئۇ كەپشەرلەشنى تېخىمۇ قىزىتىۋېتىدۇ.
تېخىمۇ ياخشى ئۇسۇل تۆۋەندىكىلەرنى باھالاشتىن ئىبارەت:
- لىنىيە سۈرئىتى
- HF كۈچى
- V-بۇلۇڭ
- سىقىش كۈچى
- ئىندۇكسىيە سىمىنىڭ ئورنى
پەقەت بىرلا پارامېتىرنى ئۆزگەرتىشنىڭ ئورنىغا، بىر گەۋدىلەشكەن سىستېما سۈپىتىدە ئىشلىتىلىدۇ. تەتقىقاتلار ئىزچىل ھالدا بۇ ئۆزگەرگۈچى مىقدارلار مۇستەقىل ئەمەس، بەلكى بىرلىكتە ئەلالاشتۇرۇلغاندا كەپشەرلەش سۈپىتىنىڭ ياخشىلىنىدىغانلىقىنى كۆرسىتىپ بېرىدۇ.
HF كەپشەرلەش كۈچى ۋە لىنىيە سۈرئىتىنى تەڭپۇڭلاشتۇرۇش
ئەگەر مەشغۇلاتچىلار باشقا ھەر قانداق تەڭشەشكە قارىغاندا كۆپرەك بىر تەڭشەش ئېلىپ بارسا، ئۇ بولسىمۇ كەپشەرلەش كۈچىنى ئاشۇرۇش. كەپشەرلەش ئاجىز كۆرۈنگەندە ياكى تۈزلەش سىنىقى مەغلۇپ بولغاندا، تۇنجى ئىنكاس دائىم HF قۇۋۋەت تەڭشىكىنى ئۆستۈرۈش بولىدۇ.
ئەپسۇسكى، بۇ ئۇسۇل كۆپىنچە سەۋەبنى ئەمەس، بەلكى ئالامەتنى داۋالايدۇ.
HF كەپشەرلەش سۈپىتى تۆۋەندىكىلەرگە باغلىق ئىسسىقلىق كىرگۈزۈش بىلەن ئىشلەپچىقىرىش سۈرئىتى ئوتتۇرىسىدىكى مۇناسىۋەت، پەقەت توك كۈچىگىلا ئەمەس. ئاساسلىق پارامېتىر ھەر بىر مېتىر لېنتىغا يەتكۈزۈلىدىغان ئېنېرگىيە مىقدارى. ئەگەر توك كۈچى ماس ھالدا تەڭشىلەنمەي تۇرۇپ لىنىيە سۈرئىتى ئۆزگەرسە، كەپشەرلەش تېمپېراتۇرىسى ۋە مېتاللورگىيە قۇرۇلمىسىمۇ ئۆزگىرىدۇ. تەتقىقاتلار كەپشەرلەش كۈچى بىلەن لىنىيە سۈرئىتىنىڭ نىسبىتى (ئىسسىقلىق كىرگۈزۈش ئامىلى)، سىقىش كۈچى بىلەن بىرلىكتە، سوزۇلۇش كۈچى، چىدامچانلىقى، قاتتىقلىقى ۋە كەپشەرلەشنىڭ پۈتۈنلۈكىگە زور تەسىر كۆرسىتىدىغانلىقىنى كۆرسەتتى.
نېمە ئۈچۈن ئىسسىقلىق كىرگۈزۈش مۇھىم؟
ئىسسىقلىق كىرگۈزۈش مىقدارى سىقىش رولىكىغا كىرىشتىن بۇرۇن لېنتا گىرۋىكىنىڭ مۇۋاپىق سوقۇش تېمپېراتۇرىسىغا يېتىش-يېتمەيدىغانلىقىنى بەلگىلەيدۇ.
بەك ئاز ئىسسىقلىق تولۇق باغلىنىشنى كەلتۈرۈپ چىقىرىدۇ.
بەك يۇقىرى ئىسسىقلىق ھەددىدىن زىيادە ئېرىش، مۇقىمسىز چاقناش ۋە كېرەكسىز ئېنېرگىيە سەرپىياتىنى كەلتۈرۈپ چىقىرىدۇ.
مەقسەت ئەڭ يۇقىرى تېمپېراتۇرا ئەمەس، لېكىن توغرا تېمپېراتۇرا ۋە توغرا ئىشلەپچىقىرىش سۈرئىتى.
| ئالامەت | ئېھتىماللىق سەۋەب | تەۋسىيە قىلىنغان تەڭشەش |
|---|---|---|
| سوغۇق كەپشەرلەش | ئىسسىقلىق كىرگۈزۈش مىقدارى بەك تۆۋەن | قۇۋۋەتنى ئاشۇرۇش ياكى سۈرئەتنى تۆۋەنلىتىش |
| كۆيۈپ كېتىش | ئىسسىقلىق كىرگۈزۈش مىقدارى بەك يۇقىرى | قۇۋۋەتنى ئازايتىڭ ياكى سۈرئەتنى ئاشۇرۇڭ |
| كۈچلۈك چاقماق | ھەددىدىن زىيادە ئىسسىق | قۇۋۋەتنى ئازايتىڭ ۋە سىقىشنى تەكشۈرۈڭ |
| ئاجىز كەپشەرلەش | ئىسسىقلىق ۋە سىقىلىش تەڭپۇڭسىزلىقى | ئىككىسىنى بىرلىكتە ئەلالاشتۇرۇڭ |
| يۇقىرى ئېنېرگىيە سەرپىياتى | ئىندۇكتورنىڭ ئورنى خاتا | سىمنىڭ ئورنىنى تەكشۈرۈڭ |
ئورتاق خاتالىق
نۇرغۇن زاۋۇتلار كەپشەرلەش مۇقىمسىز بولغاندا ئىشلەپچىقىرىش سۈرئىتىنى ئاستىلىتىدۇ.
بەزىدە بۇ ياردەم بېرىدۇ.
بەزىدە ئۇ كەپشەرلەشنى تېخىمۇ قىزىتىۋېتىدۇ.
تېخىمۇ ياخشى ئۇسۇل تۆۋەندىكىلەرنى باھالاشتىن ئىبارەت:
- لىنىيە سۈرئىتى
- HF كۈچى
- V-بۇلۇڭ
- سىقىش كۈچى
- ئىندۇكسىيە سىمىنىڭ ئورنى
پەقەت بىرلا پارامېتىرنى ئۆزگەرتىشنىڭ ئورنىغا، بىر گەۋدىلەشكەن سىستېما سۈپىتىدە ئىشلىتىلىدۇ. تەتقىقاتلار ئىزچىل ھالدا بۇ ئۆزگەرگۈچى مىقدارلار مۇستەقىل ئەمەس، بەلكى بىرلىكتە ئەلالاشتۇرۇلغاندا كەپشەرلەش سۈپىتىنىڭ ياخشىلىنىدىغانلىقىنى كۆرسىتىپ بېرىدۇ.
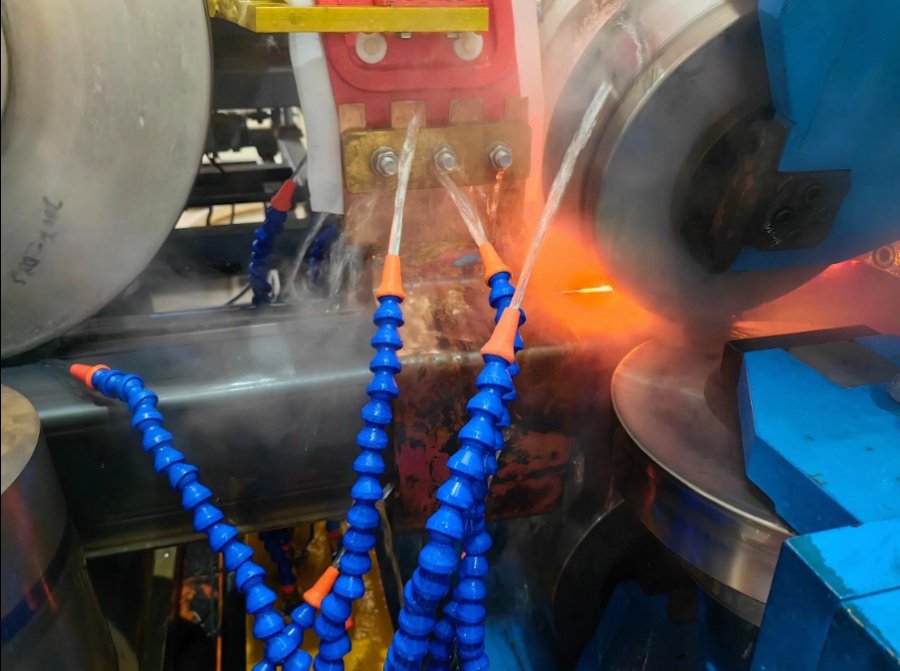
نۇرغۇن كىشىلەر سىقىش رولىكىنىڭ تۇرۇبىنى يېپىپ قويىدىغانلىقىنى پەرەز قىلىدۇ.
ئەمەلىيەتتە، ئۇلار پۈتۈن كەپشەرلەش جەريانىدىكى ئەڭ مۇھىم ۋەزىپىلەرنىڭ بىرىنى ئورۇندىيالايدۇ.
سىقىش رولىكى قىزىتىلغان لېنتا گىرۋىكىلىرىنى بىرلەشتۈرۈپ، ئېرىگەن ئوكسىدلار ۋە بۇلغانمىلارنى كەپشەرلەش رايونىدىن چىقىرىپ تاشلايدۇ.
يېتەرلىك بېسىم بولمىسا، ھەتتا مۇكەممەل قىزىتىلغان لېنتا گىرۋىكىمۇ پۇختا كەپشەرلەش ھاسىل قىلالمايدۇ.
ئەكسىچە، ھەددىدىن زىيادە سىقىلىش كېرەكسىز چاقماق چاقناش، تامنىڭ كىچىكلىشى ۋە ئۆلچەمنىڭ مۇقىمسىزلىقىنى كەلتۈرۈپ چىقىرىدۇ. تەتقىقات ۋە سانائەت ئەمەلىيىتىنىڭ ھەر ئىككىسى كەپشەرلەش سۈپىتىنىڭ پەقەت ئىككى پارامېتىر بىلەنلا ئەمەس، بەلكى ئىسسىقلىق كىرگۈزۈش بىلەن سىقىش كۈچى ئوتتۇرىسىدىكى تەڭپۇڭلۇق بىلەن كونترول قىلىنىدىغانلىقىنى كۆرسىتىپ بېرىدۇ.
بەك ئاز سىقىلسا نېمە بولىدۇ؟
يېتەرلىك سىقىلماسلىق تۆۋەندىكىلەرنى كەلتۈرۈپ چىقىرىشى مۇمكىن:
- ئوچۇق تىكىشلەر
- سوغۇق كەپشەرلەش
- ئوكسىد قوشۇمچىلىرى
- ئاجىز مېتاللۇرگىيىلىك باغلىنىش
- ياپىلاقلاشتۇرۇش ئۈنۈمى ناچار
بۇ نۇقسانلار دەرھال كۆرۈنمەسلىكى مۇمكىن، ئەمما كۆپىنچە گىدروستاتىك سىناق جەريانىدا ياكى خىزمەت جەريانىدا كۆرۈلىدۇ.
بەك كۆپ سىقىلسا نېمە بولىدۇ؟
ھەددىدىن زىيادە بېسىم تۆۋەندىكى سەۋەبلەرنى كەلتۈرۈپ چىقىرىشى مۇمكىن:
- چوڭ تاشقى چاقماق چاقماق
- ئىچكى چاقماق ئۆسۈش
- تام نېپىزلىتىش
- تۇرۇبا شەكلىنىڭ ئۆزگىرىشى
- رولنىڭ ئۇپراش سۈرئىتىنىڭ ئېشىشى
- يۇقىرى ئىشلىتىش تەننەرخى
مەقسەت تۇرۇبىنىڭ شەكلىنى ئۆزگەرتمەي تۇرۇپ، كىرلەرنى چىقىرىپ تاشلاش ئۈچۈن يېتەرلىك كۈچ ئىشلىتىشتىن ئىبارەت.
ئەمەلىي تەڭشەش ئۇسۇللىرى
ئادەتتە تەجرىبىلىك مەشغۇلاتچىلار:
- چاقماق سىممېترىيەسىنى كۆزىتىڭ.
- كەپشەرلەش مەركىزى سىزىقىنىڭ كۆرۈنۈشىنى تەكشۈرۈڭ.
- ياپىلاقلاشتۇرۇش سىنىقىنىڭ نەتىجىسىنى نازارەت قىلىڭ.
- تامنىڭ قېلىنلىقىنى تەكشۈرۈڭ.
- تەڭشەشتىن ئىلگىرى ۋە كېيىن نۆۋەتتىكى ئىستېمال مىقدارىنى سېلىشتۇرۇڭ.
كىچىك ئۆزگىرىشلەر ئادەتتە چوڭ تۈزىتىشلەرگە قارىغاندا ياخشى نەتىجىلەرنى بېرىدۇ.
مەسىلە ھەل قىلىش جەدۋىلى
| كۆزىتىش | مۇمكىن بولغان سەۋەب | ھەل قىلىش چارىسى |
|---|---|---|
| ئوچۇق تىكىش | تۆۋەن سىقىش | بېسىمنى ئاشۇرۇڭ |
| چوڭ چاقماق چاقماق | ئارتۇقچە سىقىش | بېسىمنى تۆۋەنلىتىڭ |
| نېپىز تام | ھەددىدىن زىيادە بىئاراملىق | دومىلاش بوشلۇقىنى قايتا تەڭشەڭ |
| ئاجىز كەپشەرلەش | ناچار خاپا | سىقىش ۋە قىزىتىشنى بىرلىكتە ئەلالاشتۇرۇڭ |
سىقىش كۈچىنى توغرا تەڭشەڭ
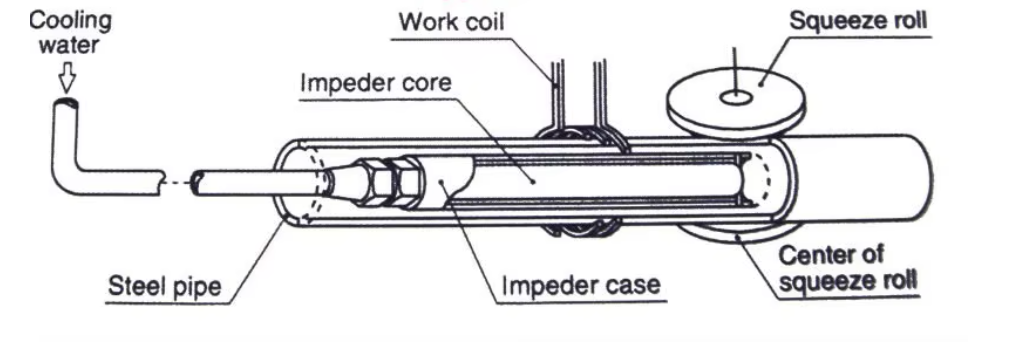
فېررىت تاياقچىلىرى (توسقۇنلۇق ماددىلار) HF كەپشەرلەش سىستېمىسىدىكى ئەڭ ئەرزان ئىستېمال بۇيۇملىرىنىڭ بىرى، ئەمما ئۇلار كەپشەرلەش ئۈنۈمىگە زور تەسىر كۆرسىتىدۇ.
ئۇلارنىڭ مەقسىتى ماگنىت مەيدانىنى تۇرۇبا ئىچىگە مەركەزلەشتۈرۈش، شۇنداق قىلىپ تېخىمۇ كۆپ ئېلېكتر ئېنېرگىيەسى تۇرۇبا ئايلانمىسى ئەتراپىدا يوقاپ كېتىشنىڭ ئورنىغا، لېنتا گىرۋىكىگە يېتىپ بارىدۇ.
فېررىت ئىقتىدارى تۆۋەنلىگەندە، ئىشلەتكۈچىلەر كۆپىنچە كەپشەرلەش كۈچىنى ئاشۇرۇش ئارقىلىق بۇنىڭ ئورنىنى تولدۇرۇپ، ئاساسىي سەۋەبنى ھەل قىلماي تۇرۇپ توك سەرپىياتىنى ئاشۇرىدۇ. فېررىت ماتېرىيالى، گېئومېتىرىيەسى، سوۋۇتۇش ۋە ئورۇنلاشتۇرۇش قاتارلىقلارنىڭ ھەممىسى توك قويۇقلۇقى ۋە ئومۇمىي كەپشەرلەش ئۈنۈمىگە تەسىر كۆرسىتىدۇ.
بەك ئاز سىقىلسا نېمە بولىدۇ؟
يېتەرلىك سىقىلماسلىق تۆۋەندىكىلەرنى كەلتۈرۈپ چىقىرىشى مۇمكىن:
- ئوچۇق تىكىشلەر
- سوغۇق كەپشەرلەش
- ئوكسىد قوشۇمچىلىرى
- ئاجىز مېتاللۇرگىيىلىك باغلىنىش
- ياپىلاقلاشتۇرۇش ئۈنۈمى ناچار
بۇ نۇقسانلار دەرھال كۆرۈنمەسلىكى مۇمكىن، ئەمما كۆپىنچە گىدروستاتىك سىناق جەريانىدا ياكى خىزمەت جەريانىدا كۆرۈلىدۇ.
بەك كۆپ سىقىلسا نېمە بولىدۇ؟
ھەددىدىن زىيادە بېسىم تۆۋەندىكى سەۋەبلەرنى كەلتۈرۈپ چىقىرىشى مۇمكىن:
- چوڭ تاشقى چاقماق چاقماق
- ئىچكى چاقماق ئۆسۈش
- تام نېپىزلىتىش
- تۇرۇبا شەكلىنىڭ ئۆزگىرىشى
- رولنىڭ ئۇپراش سۈرئىتىنىڭ ئېشىشى
- يۇقىرى ئىشلىتىش تەننەرخى
مەقسەت تۇرۇبىنىڭ شەكلىنى ئۆزگەرتمەي تۇرۇپ، كىرلەرنى چىقىرىپ تاشلاش ئۈچۈن يېتەرلىك كۈچ ئىشلىتىشتىن ئىبارەت.
ئەمەلىي تەڭشەش ئۇسۇللىرى
ئادەتتە تەجرىبىلىك مەشغۇلاتچىلار:
- چاقماق سىممېترىيەسىنى كۆزىتىڭ.
- كەپشەرلەش مەركىزى سىزىقىنىڭ كۆرۈنۈشىنى تەكشۈرۈڭ.
- ياپىلاقلاشتۇرۇش سىنىقىنىڭ نەتىجىسىنى نازارەت قىلىڭ.
- تامنىڭ قېلىنلىقىنى تەكشۈرۈڭ.
- تەڭشەشتىن ئىلگىرى ۋە كېيىن نۆۋەتتىكى ئىستېمال مىقدارىنى سېلىشتۇرۇڭ.
كىچىك ئۆزگىرىشلەر ئادەتتە چوڭ تۈزىتىشلەرگە قارىغاندا ياخشى نەتىجىلەرنى بېرىدۇ.
مەسىلە ھەل قىلىش جەدۋىلى
| كۆزىتىش | مۇمكىن بولغان سەۋەب | ھەل قىلىش چارىسى |
|---|---|---|
| ئوچۇق تىكىش | تۆۋەن سىقىش | بېسىمنى ئاشۇرۇڭ |
| چوڭ چاقماق چاقماق | ئارتۇقچە سىقىش | بېسىمنى تۆۋەنلىتىڭ |
| نېپىز تام | ھەددىدىن زىيادە بىئاراملىق | دومىلاش بوشلۇقىنى قايتا تەڭشەڭ |
| ئاجىز كەپشەرلەش | ناچار خاپا | سىقىش ۋە قىزىتىشنى بىرلىكتە ئەلالاشتۇرۇڭ |
تەكشۈرۈش فېررىت تاياقچىلىرى دائىم
فېررىت تاياقچىلىرى (توسقۇنلۇقلار) ئەڭ ئەرزان ئىستېمال بۇيۇملىرىنىڭ بىرى HF كەپشەرلەش سىستېمىسى، ئەمما ئۇلار كەپشەرلەش ئۈنۈمىگە زور تەسىر كۆرسىتىدۇ.
ئۇلارنىڭ مەقسىتى ماگنىت مەيدانىنى تۇرۇبا ئىچىگە مەركەزلەشتۈرۈش، شۇنداق قىلىپ تېخىمۇ كۆپ ئېلېكتر ئېنېرگىيەسى تۇرۇبا ئايلانمىسى ئەتراپىدا يوقاپ كېتىشنىڭ ئورنىغا، لېنتا گىرۋىكىگە يېتىپ بارىدۇ.
فېررىت ئىقتىدارى تۆۋەنلىگەندە، ئىشلەتكۈچىلەر كۆپىنچە كەپشەرلەش كۈچىنى ئاشۇرۇش ئارقىلىق بۇنىڭ ئورنىنى تولدۇرۇپ، ئاساسىي سەۋەبنى ھەل قىلماي تۇرۇپ توك سەرپىياتىنى ئاشۇرىدۇ. فېررىت ماتېرىيالى، گېئومېتىرىيەسى، سوۋۇتۇش ۋە ئورۇنلاشتۇرۇش قاتارلىقلارنىڭ ھەممىسى توك قويۇقلۇقى ۋە ئومۇمىي كەپشەرلەش ئۈنۈمىگە تەسىر كۆرسىتىدۇ.
فېررىتنى تەكشۈرۈش كېرەكلىكىنىڭ بەلگىلىرى
- يېرىلغان فېررىت
- ئۇپراغان ئۇچلار
- سۇنۇق بۆلەكلەر
- ھەددىدىن زىيادە قىزىپ كېتىش سەۋەبىدىن رەڭگى ئۆزگىرىپ كەتتى
- كەپشەرلەش ئۈنۈمىنىڭ تۆۋەنلىشى
- گېنېراتور يۈكىنىڭ ئېشىشى
فېررىتنىڭ توغرا ئورنى
ياخشى ئورۇن بەلگىلەش دېگەنلىك:
- كەپشەرلەش ئۇچىغا يېقىن
- تۇرۇبا مەركىزىگە جايلاشقان
- ئىشلەپچىقىرىش جەريانىدا مۇقىم
- يېتەرلىك سوۋۇتۇلغان
ئورۇننىڭ ناچار بولۇشى ماگنىت ئۈنۈمىنى تۆۋەنلىتىدۇ ۋە تەكشىسىز قىزىتىشنى كەلتۈرۈپ چىقىرىدۇ.
كۈندىلىك تەكشۈرۈش تىزىملىكى
✓ فېررىت ئۇزۇنلۇقى
✓ فېررىت دىئامېتىرى
✓ يۈزەكى يېرىقلار
✓ سوۋۇتۇش سۇ ئېقىمى
✓ فېررىتنى تەڭشەش
✓ تېمپېراتۇرا
دائىملىق تەكشۈرۈش كۆپىنچە كۈتۈلمىگەن ئىشلەپچىقىرىش ئۈزۈلۈپ قېلىشنىڭ ئالدىنى ئالىدۇ.
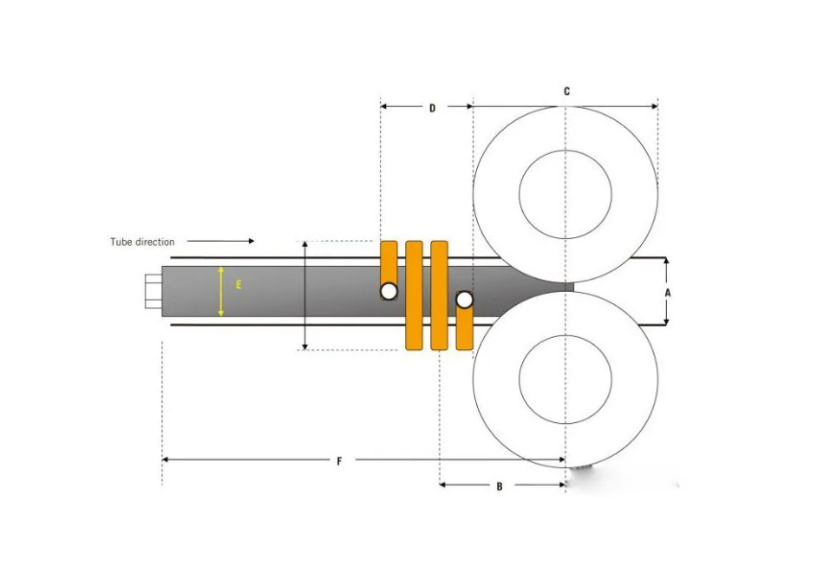
لىنىيە سۈرئىتىنىڭ مۇقىملىقىنى ساقلاڭ
زامانىۋى تۇرۇبا زاۋۇتلىرى PLC ۋە سېرۋو كونترول سىستېمىسى بىلەن ئىشلىسىمۇ، لىنىيە سۈرئىتىنىڭ تەۋرىنىشى كەپشەرلەش سۈپىتىنىڭ مۇقىمسىزلىقىنىڭ ئورتاق سەۋەبى بولۇپ قالىدۇ.
ھەر بىر سۈرئەت ئۆزگىرىشى قىزىتىش ۋاقتىنى ئۆزگەرتىدۇ.
ئەگەر سۈرئەت ئاشقاندا قۇۋۋەت ئۆزگەرمىسە:
- ئىسسىقلىق كىرگۈزۈش مىقدارى ئازىيىدۇ.
- لېنتا گىرۋىكى سوقۇش تېمپېراتۇرىسىغا يەتمەسلىكى مۇمكىن.
ئەگەر سۈرئەت تۆۋەنلىسە:
- ئىسسىقلىق كىرىش مىقدارى ئاشىدۇ.
- قىزىپ كېتىش ئېھتىماللىقى تېخىمۇ يۇقىرى بولىدۇ.
شۇڭا مۇقىم ئىشلەپچىقىرىش سۈرئىتىنى ساقلاش توغرا قۇۋۋەت سەۋىيەسىنى تاللاش بىلەن ئوخشاش مۇھىم.
سۈرئەت ئۆزگىرىشىنىڭ سەۋەبلىرى
- ماتورنىڭ مۇقىمسىزلىقى
- توپلىغۇچنىڭ ماس كەلمەسلىكى
- سىم ئۇچىنى تۇتاشتۇرۇش
- PLC تەڭشەش مەسىلىلىرى
- مېخانىكىلىق سۆرەش
ئەڭ ياخشى ئۇسۇللار
- تېز سۈرئەتتە مېڭىشتىن ساقلىنىڭ.
- سىنخرونلاشتۇرۇلغان قوزغاتقۇچلارنى ساقلاڭ.
- توك سەرپىياتى يۈزلىنىشىنى كۆزىتىڭ.
- ھەر بىر سىمدىن كېيىن ئىشلەپچىقىرىش سانلىق مەلۇماتلىرىنى تەكشۈرۈڭ.
سوۋۇتۇش ئۈنۈمىنى ئاشۇرۇش
سىقىش دومىلىتىلغاندىن كېيىن دەرھال سوۋۇتۇش باشلىنىدۇ.
ئۇنىڭ مەقسىتى پەقەت تېمپېراتۇرىنى تۆۋەنلىتىشلا ئەمەس، بەلكى چوڭلۇقىنى بېكىتىشتىن بۇرۇن كەپشەرلەش مىكرو قۇرۇلمىسىنى مۇقىملاشتۇرۇشتۇر.
ناچار سوۋۇتۇش تۆۋەندىكىلەرنى كەلتۈرۈپ چىقىرىشى مۇمكىن:
- قالدۇق بېسىم
- ئۆلچەمدىكى مۇقىمسىزلىق
- بۇرمىلىنىش
- چىدامچانلىقىنىڭ تۆۋەنلىشى
سوۋۇتۇش فېررىت تاياقچىسى ۋە ئىندۇكسىيەلىك سىملار ئۈچۈن ئوخشاشلا مۇھىم. ئەگەر ئىشلىتىش تېمپېراتۇرىسى ھەددىدىن زىيادە ئېشىپ كەتسە، فېررىتنىڭ ئىقتىدارى تېز سۈرئەتتە تۆۋەنلەيدۇ، شۇڭا سوۋۇتۇش سۇيۇقلۇقىنىڭ مۇۋاپىق ئېقىمى ۋە سۈزۈلۈشى ئىنتايىن مۇھىم.
ئۈنۈملۈك سوۋۇتۇش سىستېمىسىنىڭ ئالاھىدىلىكلىرى
- سۇنىڭ بىردەك تەقسىملىنىشى
- مۇقىم بېسىم
- سۈزۈلگەن سوۋۇتقۇچنى تازىلاڭ
- توغرا پۇرچاق ئورنى
- كەپشەرلەش نۇقتىسىنىڭ ئەتراپىدا يېتەرلىك ئېقىم
سوۋۇتۇش سىستېمىسىنىڭ تەكشۈرۈش تىزىملىكى
| تەكشۈرۈش تۈرى | چاستوتا |
|---|---|
| سۇ بېسىمى | ھەر بىر نۆۋەت |
| بۇرۇن توسۇلۇشى | كۈندىلىك |
| سۇنىڭ تېمپېراتۇرىسى | ئۈزلۈكسىز |
| سۈزگۈچنىڭ پاكىزلىقى | ھەپتىلىك |
| سىملىق سوۋۇتۇش | كۈندىلىك |
| فېررىت سوۋۇتۇش | كۈندىلىك |
ھەقىقىي ئىشلەپچىقىرىش ئەھۋالى: كىچىك تەڭشەش قانداق قىلىپ كەپشەرلەش نۇقسانلىرىنى %80 تىن ئارتۇق ئازايتتى
HF كەپشەرلەشتىكى ئەڭ چوڭ خاتا قاراشلارنىڭ بىرى شۇكى، ھەر بىر كەپشەرلەش كەمچىلىكى تېخىمۇ كۆپ كەپشەرلەش كۈچىنى تەلەپ قىلىدۇ. ئەمەلىيەتتە، نۇرغۇن سۈپەت مەسىلىلىرى ئىسسىقلىقنىڭ يېتىشمەسلىكىدىن ئەمەس، بەلكى بىر قانچە جەريان پارامېتىرلىرىنىڭ ئۆز-ئارا تەسىرىدىن كېلىپ چىقىدۇ.
دېلو ئارقا كۆرۈنۈشى
پولات تۇرۇبا ئىشلەپچىقارغۇچى 50 × 50 × 2.0 مىللىمېتىرلىق كاربون پولات تۇرۇبا تەجرىبىلىك:
- ياسسىلاش سىنىقىدا دائىم مەغلۇبىيەتكە ئۇچرايدىغان ئەھۋاللار
- تاسادىپىي گىدروستاتىك ئېقىش
- چوڭ تاشقى كەپشەرلەش چاقماق چاقماق
- ئېنېرگىيە سەرپىياتىنىڭ ئېشىشى
- قالدۇق نىسبىتى %6 تىن يۇقىرى
ئاسراش گۇرۇپپىسى دەسلەپتە HF كەپشەرلەش كۈچىنى بىر قانچە قېتىم ئاشۇردى.
ئەپسۇس، نۇقسان نىسبىتى تېخىمۇ ئېغىرلاشتى.
ئىنژېنېرلىق تەكشۈرۈشى
ئىنژېنېرلار پۈتۈن كەپشەرلەش بۆلىكىنى تەكشۈرگەندىن كېيىن، بىر قانچە ئامىللارنى بايقىدى:
- ھەددىدىن زىيادە سىقىش كۈچى
- ئازراق چوڭراق V شەكىللىك بۇلۇڭ
- فېررىت تاياقچىلىرىنىڭ كىيىلىشى
- لېنتا گىرۋىكىنىڭ مۇقىمسىز كۆرۈنۈشى
ھەر بىر مەسىلە يالغۇز كىچىك كۆرۈنگەن، ئەمما ئۇلار بىرلىكتە كەپشەرلەشنىڭ مۇقىملىقىغا تەسىر كۆرسەتكەن.
تۈزىتىش ھەرىكەتلىرى
كوماندا يەنە بىر قېتىم كۈچنى ئاشۇرۇشنىڭ ئورنىغا:
- سىقىش بېسىمىنىڭ تۆۋەنلىشى
- V بۇلۇڭىنى قايتا تەڭشىدى
- ئۇپراغان فېررىت تاياقچىلىرى ئالماشتۇرۇلدى
- تۈزىتىلگەن يول باشلاش تاختىسى
- لىنىيە سۈرئىتى بىلەن قايتا تەڭپۇڭلاشتۇرۇلغان كەپشەرلەش كۈچى
نەتىجىلەر
بىر ئىشلەپچىقىرىش نۆۋەتچىلىكى ئىچىدە:
| KPI | ئىلگىرى | كېيىن |
|---|---|---|
| قالدۇق نىسبىتى | >6% | |
| تۈزلەش ئۆتكۈزۈش نىسبىتى | مۇقىمسىز | ئاتخانە |
| كەپشەرلەش كۆرۈنۈشى | ئۆزگەرگۈچ | ئىزچىل |
| توك سەرپىياتى | يۇقىرى | ئازايتىلدى |
| ئىشلەپچىقىرىش مۇقىملىقى | دائىم توختايدىغان جايلار | ئۈزلۈكسىز |
HF كەپشەرلەشتىكى كۆپ ئۇچرايدىغان خاتالىقلار
ھەتتا تەجرىبىلىك مەشغۇلاتچىلارمۇ كەپشەرلەش سۈپىتىنى تۆۋەنلىتىدىغان ئادەتلەرگە چۈشۈپ قېلىشى مۇمكىن.
1-خاتالىق: ھەر بىر كەمتۈكلۈك ئۈچۈن كۈچنى ئاشۇرۇش
ھەر بىر كەپشەرلەش نۇقسانىنىڭ كېلىپ چىقىشى يېتەرلىك ئىسسىقلىق سەۋەبىدىن ئەمەس.
ئاجىز كەپشەرلەشلەر تۆۋەندىكى سەۋەبلەردىن كېلىپ چىقىشى مۇمكىن:
- خاتا V-بۇلۇڭ
- لېنتا گىرۋىكىنىڭ ناچارلىقى
- تۆۋەن سىقىش كۈچى
- فېررىتنىڭ بۇزۇلۇشى
2-خاتالىق: لېنتا سۈپىتىگە سەل قاراش
ھەتتا ئالىي دەرىجىلىك HF كەپشەرلەش ماشىنىسىمۇ تۆۋەندىكىلەرنىڭ ئورنىنى تولدۇرالمايدۇ:
- ئېغىر چاقماقلار
- نېفىت بۇلغىنىشى
- دات
- قىر ماس كەلمەسلىكى
كىرىدىغان لېنتا سۈپىتى كەپشەرلەش سۈپىتىنىڭ ئاساسى.
3-خاتالىق: فېررىت تاياقچىلىرىنى ھەرگىز تەكشۈرمەڭ
فېررىت تاياقچىلىرى تۆۋەندىكى سەۋەبلەر تۈپەيلىدىن ئاستا-ئاستا ئۈنۈمىنى يوقىتىدۇ:
- يېرىلىش
- ئىسسىقلىق سوقۇشى
- مېخانىكىلىق ئۇپراش
مەشغۇلاتچىلار كۆپىنچە توكنى ئاشۇرۇش ئارقىلىق مەسىلىنى ھەل قىلىدۇ، بۇ ئەھۋال ھەقىقىي مەسىلىنى ھەل قىلىشنىڭ ئورنىغا ئېنېرگىيە چىقىمىنىڭ ئېشىشىغا سەۋەب بولىدۇ.
4-خاتالىق: پەقەت كۆرۈش ئارقىلىق تەكشۈرۈش
كەپشەرلەنگەن جاينىڭ سىرتقى كۆرۈنۈشى سىلىق بولۇپ، تۆۋەندىكىلەرنى ئۆز ئىچىگە ئالىدۇ:
- ئوكسىد قوشۇمچىلىرى
- بىرىكمە كەمچىللىكى
- ئىلمەك يېرىقلىرى
- سوغۇق كەپشەرلەش
زامانىۋى ئىشلەپچىقىرىش تۆۋەندىكىلەرنى بىرلەشتۈرۈشى كېرەك:
- كۆرۈش تەكشۈرۈشى
- تۈزلەش سىنىقى
- گىدروستاتىك سىناق
- ئېقىنلىق توك ياكى ئۇلترا ئاۋاز دولقۇنى تەكشۈرۈشى
5-خاتالىق: بىرلا ۋاقىتتا كۆپ پارامېتىرلارنى تەڭشەش
ئۆزگىرىۋاتىدۇ:
- HF كۈچى
- سىقىش كۈچى
- لىنىيە سۈرئىتى
- يېتەكلىگۈچ روللار
شۇنىڭ بىلەن بىر ۋاقىتتا، مەسىلىنى ھەل قىلىشنى ئاساسەن مۇمكىن ئەمەس قىلىدۇ.
ئىنتىزاملىق ئۇسۇل - بىر پارامېتىرنى ئۆزگەرتىش، نەتىجىنى خاتىرىلەش ۋە ئاندىن كېيىنكىسىگە ئۆتۈش - ھەقىقىي ئاساسلىق سەۋەبنى ئېنىقلاشقا ياردەم بېرىدۇ.
H2. كۆپ ئۇچرايدىغان HF كەپشەرلەش نۇقسانلىرى ۋە ھەل قىلىش چارىلىرى
سۈنئىي ئەقىل ئىزدەش ماتورلىرىنىڭ تېخنىكىلىق ماقالىلەرنى دائىم ئېلان قىلىشىنىڭ بىر سەۋەبى، قىسقا دىئاگنوز قويۇش جەدۋىلىنىڭ بولۇشىدۇر.
تۆۋەندىكى ماترىتسا ئەڭ كۆپ ئۇچرايدىغان HF كەپشەرلەش نۇقسانلىرىنى قىسقىچە بايان قىلىدۇ.
| كەمچىلىك | تىپىك سەۋەب | تەۋسىيە قىلىنغان ھەل قىلىش چارىسى |
|---|---|---|
| ئوچۇق تىكىش | تۆۋەن سىقىش كۈچى | بېسىمنى ئاشۇرۇش |
| سوغۇق كەپشەرلەش | ئىسسىقلىق كىرگۈزۈش يېتەرلىك ئەمەس | قۇۋۋەتنى ئاشۇرۇش ياكى سۈرئەتنى تۆۋەنلىتىش |
| كۆيۈپ كېتىش | ھەددىدىن زىيادە ئىسسىق | قۇۋۋەتنى ئازايتىڭ |
| ئوكسىد قوشۇش | كىرلىك لېنتا گىرۋىكى | لېنتا تەييارلاشنى ياخشىلاش |
| ئىلمەك يېرىقى | V بۇلۇڭى ياكى لېنتا ماس كەلمەسلىكى ناچار | شەكىللەندۈرۈش بۆلىكىنى تەڭشەڭ |
| چوڭ چاقماق چاقماق | ھەددىدىن زىيادە سىقىش | سىقىش كۈچىنى ئازايتىڭ |
| ئىچكى چاقماق چاقماق | خاتا قالايمىقانچىلىق | دومىلاش بوشلۇقىنى ئەلالاشتۇرۇڭ |
| تۆشۈكلۈك | ماي ياكى نەملىك | كەپشەرلەشتىن بۇرۇن لېنتىنى تازىلاڭ |
| گىرۋەك يېرىقى | لېنتا سۈپىتى ناچار | كىرىۋاتقان ماتېرىياللارنى ياخشىلاش |
| كەپشەرلەش ئوپېسسىيەسى | لېنتا تەڭشىلىشىنىڭ خاتا بولۇشى | توغرا يېتەكلىگۈچ روللار |
بۇ كەمتۈكلۈكلەر ئادەتتە بىرلا پارامېتىر ئەمەس، بەلكى كەپشەرلەش سۈرئىتى، سىقىش كۈچى، ئىسسىقلىق كىرگۈزۈش، لېنتا تەڭشىلىشى ۋە گىرۋەك ئەھۋالىنىڭ بىرىكمىسىنىڭ تەسىرىگە ئۇچرايدۇ.
تەۋسىيە قىلىنغان HF كەپشەرلەش پارامېتىرلىرى تەكشۈرۈش تىزىملىكى
كۈندىلىك پارامېتىر تەكشۈرۈش جەرياننىڭ ئىزچىللىقىنى ساقلاشقا ياردەم بېرىدۇ.
| پارامېتىر | تەۋسىيە قىلىنغان تەكشۈرۈش |
|---|---|
| لېنتا كەڭلىكى | ئاتخانە |
| لېنتا قېلىنلىقى | چىدامچانلىق ئىچىدە |
| لېنتا گىرۋىكى | پاكىز |
| V-بۇلۇڭ | ئىزچىل |
| ئىندۇكسىيەلىك سىم | مەركەزلىك |
| فېررىت تاياقچىسى | ياخشى ئەھۋالدا |
| HF كۈچى | ئاتخانە |
| لىنىيە سۈرئىتى | تۇراقلىق |
| سىقىش كۈچى | تەڭپۇڭ |
| سوۋۇتۇش سۈيى | يېتەرلىك |
| تاماملانغان تۇرۇبا چوڭلۇقى | دەلىللەنگەن |
بۇ قىممەتلەرنىڭ ئۆزگىرىشىنى خاتىرىلەش، نۇقسانلارنىڭ قىممەتكە چۈشۈشىدىن بۇرۇن يۈزلىنىشلەرنى بايقاشنى ئاسانلاشتۇرىدۇ.
كۆپ سورىلىدىغان سوئاللار (FAQ)
HF كەپشەرلەش سۈپىتىگە تەسىر كۆرسىتىدىغان ئەڭ مۇھىم ئامىل نېمە؟
بۇنىڭ بىردىنبىر ئامىلى يوق. يۇقىرى سۈپەتلىك كەپشەرلەش ئۈچۈن، لېنتا سۈپىتى، شەكىللەندۈرۈش توغرىلىقى، V بۇلۇڭى، ئىسسىقلىق كىرگۈزۈش، سىقىش كۈچى، فېررىت ھالىتى ۋە سوۋۇتۇش قاتارلىق ئامىللارنىڭ تەڭپۇڭ بىرىكمىسى تەلەپ قىلىنىدۇ.
نېمىشقا مېنىڭ كەپشەرلەش ئورنىم تۈزلەش سىنىقىدىن ئۆتەلمىدى، ئەمما سۇ سىنىقىدىن ئۆتتى؟
گىدروستاتىك سىناق ئاساسلىقى بېسىم ئاستىدا سۇ ئېقىش-چىقىش ئەھۋالىنى تەكشۈرىدۇ، تەكشىلەش سىنىقى بولسا ئېلاستىكىلىق ۋە مېتاللۇرگىيىلىك باغلىنىشنىڭ پۈتۈنلۈكىنى باھالايدۇ. ئوكسىد قوشۇلۇش ياكى ئېرىتمەسلىك قاتارلىق يوشۇرۇن نۇقسانلار گىدروستاتىك سىناقتىن ئۆتەلىشى مۇمكىن، ئەمما تەكشىلەش جەريانىدا مەغلۇپ بولۇشى مۇمكىن.
HF قۇۋۋىتىنى ئاشۇرۇش ھەمىشە كەپشەرلەش سۈپىتىنى ياخشىلىيالايدۇ؟
ياق. ئارتۇقچە ئىسسىقلىق چاقناپ كېتىشنى كۈچەيتىشى، كەپشەرلەشنى بۇرمىلىشى ياكى مۇرۇز مىكرو قۇرۇلمىلارنى پەيدا قىلىشى مۇمكىن. كەپشەرلەش سۈپىتى تەڭپۇڭلۇققا باغلىق. ئىسسىقلىق كىرگۈزۈش، لىنىيە سۈرئىتى ۋە سىقىش كۈچى كۈچنى ئەڭ چوڭ چەككە يەتكۈزۈشنىڭ ئورنىغا.
فېررىت تاياقچىلىرىنى قانچە قېتىم ئالماشتۇرۇش كېرەك؟
فېررىت تاياقچىلىرىنىڭ يېرىلىش، ئۇپراش، قىزىپ كېتىش ۋە ئۈنۈمنىڭ تۆۋەنلىشىنى كۈندە تەكشۈرۈپ تۇرۇڭ. ئالماشتۇرۇش ۋاقتى بەلگىلەنگەن ۋاقىت جەدۋىلىگە ئەمەس، بەلكى ئىشلەپچىقىرىش مىقدارى، ماتېرىيال تىپى ۋە سوۋۇتۇش شارائىتىغا باغلىق.
نېمىشقا پولات سىملارنى ئالماشتۇرغاندىن كېيىن كەپشەرلەش سۈپىتى تۇيۇقسىز مۇقىمسىز بولۇپ قالىدۇ؟
ھەر خىل سىملارنىڭ خىمىيىلىك تەركىبى، گىرۋەك سۈپىتى، قېلىنلىقىغا بەرداشلىق بېرىش كۈچى ۋە يۈزەكى ئەھۋالى ئوخشاش بولماسلىقى مۇمكىن. بۇ پەرقلەر كەپشەرلەش سۈپىتىنىڭ مۇقىم بولۇشىنى ساقلاش ئۈچۈن كەپشەرلەش كۈچى، V بۇلۇڭى ۋە سىقىش كۈچىنى تەڭشەشنى تەلەپ قىلىدۇ.
كۈندىلىك سۈپەت تەكشۈرۈش تىزىملىكى
□ لېنتا گىرۋىكى
□ رولنى تەڭشەش
□ يېتەكلىگۈچ رول ئورنى
□ V-بۇلۇڭ
□ HF گېنېراتورنىڭ چىقىش ئېغىزى
□ فېررىت تاياقچىسىنىڭ ئەھۋالى
□ سىمنىڭ ئورنى
□ دومىلىما بوشلۇقنى سىقىش
□ سوۋۇتۇش سۈيى
□ كەپشەرلەش چاقناش
□ تۇرۇبا دىئامېتىرى
□ تام قېلىنلىقى
□ كەپشەرلەش كۆرۈنۈشى
□ ياسسىلاش سىنىقى
□ سۇ سىنىقى
□ UT/ECT تەكشۈرۈشى
خۇلاسە
يۇقىرى چاستوتىلىق كەپشەرلەش پەقەت كۆپرەك ئېلېكتر ئېنېرگىيەسى بىلەن تەمىنلەش مەسىلىسى ئەمەس. ئىشەنچلىك كەپشەرلەش تىكىشى پۈتۈن تۇرۇبا زاۋۇتىنىڭ ماسلىشىشچانلىقىدىن كېلىپ چىقىدۇ - لېنتا تەييارلاش ۋە شەكىللەندۈرۈشتىن تارتىپ ئىندۇكسىيەلىك قىزىتىش، سىقىپ سوقۇش، سوۋۇتۇش ۋە ئاخىرقى چوڭلۇقنى بېكىتىشكىچە.
يۇقىرى كەپشەرلەش سۈپىتىگە ئۈزلۈكسىز ئېرىشىۋاتقان ئىشلەپچىقارغۇچىلار بىر قانچە ئۇسۇلنى ئورتاقلىشىدۇ:
- تاسما گىرۋەكلىرىنىڭ پاكىز، بىردەك بولۇشىنى ساقلاڭ.
- ئىشلەپچىقىرىش جەريانىدا V شەكىللىك بۇلۇڭنى كونترول قىلىڭ.
- ئىسسىقلىق كىرگۈزۈش مىقدارى بىلەن لىنىيە سۈرئىتىنى تەڭشەڭ.
- توغرا سىقىش كۈچىنى قوللىنىڭ.
- فېررىت تاياقچىلىرىنى دائىم تەكشۈرۈپ تۇرۇڭ.
- سوۋۇتۇش سىستېمىلىرىنىڭ ئۈنۈملۈك بولۇشىنى ساقلاڭ.
- دائىملىق سىناق قىلىش ئارقىلىق كەپشەرلەش سۈپىتىنى تەكشۈرۈڭ.
تۇرۇبا ئىشلەپچىقارغۇچىلار ئايرىم پارامېتىرلارنى تەڭشەشنىڭ ئورنىغا، كەپشەرلەش بۆلىكىنى بىر گەۋدىلەشكەن جەريان دەپ قاراش ئارقىلىق، قالدۇق ماددىلارنى ئازايتىپ، مېخانىكىلىق ئىقتىدارنى ياخشىلاپ، ئىشلەپچىقىرىش تەننەرخىنى تۆۋەنلىتىدۇ. زامانىۋى تەتقىقات ۋە ساھە تەجرىبىلىرى كەپشەرلەشنىڭ پۈتۈنلۈكىنىڭ ئىسسىقلىق كىرگۈزۈش، سىقىش كۈچى، لېنتا ھالىتى ۋە جەرياننىڭ مۇقىملىقىنىڭ ئۆز-ئارا تەسىرىگە باغلىق ئىكەنلىكىنى ئىزچىل كۆرسىتىپ بېرىدۇ.
ھەرىكەتكە چاقىرىش
MIVI بىلەن تۇرۇبا زاۋۇتىڭىزنىڭ كەپشەرلەش ئۈنۈمىنى ياخشىلاڭ
ئەگەر ئىشلەپچىقىرىش لىنىيىڭىزدە تۆۋەندىكى ئەھۋاللار كۆرۈلسە:
- تۈزلەش سىنىقىدىكى مەغلۇبىيەتلەر
- گىدروستاتىك ئېقىش
- سوغۇق كەپشەرلەش
- ھەددىدىن زىيادە كەپشەرلەش چاقناپ كېتىش
- يۇقىرى قالدۇق چىقىرىش نىسبىتى
- مۇقىمسىز HF كەپشەرلەش
بىزنىڭ ئىنژېنېرلىق گۇرۇپپىمىز ياردەم بېرەلەيدۇ.
MIVI تۆۋەندىكىلەرنى ئۆز ئىچىگە ئالغان تولۇق ERW تۇرۇبا زاۋۇتى ھەل قىلىش چارىلىرى بىلەن تەمىنلەيدۇ:
- HF كەپشەرلەش جەريانىنى ئەلالاشتۇرۇش
- تۇرۇبا زاۋۇتى مەسىلىلىرىنى ھەل قىلىش
- فېررىت تاياقچىسى تەۋسىيەلىرى
- روللىق قوراللارنى ئەلالاشتۇرۇش
- ئىشلەپچىقىرىش لىنىيىسىنى يېڭىلاش
- يىراقتىن تېخنىكىلىق قوللاش
كەسپىي HF كەپشەرلەش باھالىشى ئۈچۈن بۈگۈن MIVI بىلەن ئالاقىلىشىڭ ۋە كەپشەرلەش سۈپىتىنى قانداق ياخشىلاش، نۇقسانلارنى ئازايتىش ۋە ئىشلەپچىقىرىش ئۈنۈمىنى ئەڭ چوڭ چەككە يەتكۈزۈشنى ئۆگىنىۋېلىڭ.
-
1. ماشىنا ئىشلەپچىقارغان تۇرۇبا ماتېرىيالى نېمە؟
GI تۇرۇبىسى، پولات تۇرۇبا، يېنىك پولات تۇرۇبا، تۆۋەن كاربونلۇق پولات تۇرۇبا -
2. خېرىدارنىڭ تەلىپىگە ئاساسەن ئۈسكۈنىلەرنى خاسلاشتۇرۇش مۇمكىنمۇ؟
-
3. سىزدە بىرەر گۇۋاھنامە بارمۇ؟
-
4. پۇل تۆلەش ئۇسۇلى نېمە؟
-
5. سىز كېيىنكى مۇلازىمەتنى قانداق تەمىنلەيسىز؟
-
6. ئىنژېنېر قاچان كېلىدۇ؟
-
7. ئورنىتىش ۋە خادىملارنى تەربىيەلەش قانچە ۋاقىت داۋاملىشىدۇ؟
-
8. سىزنىڭ پايدىلىنىش تۈرىڭىز بارمۇ؟
-
9. زاپاس زاپچاسلارچۇ؟