











ERW كەپشەرلەشتە كۈچ بىلەن سىقىش كۈچىنىڭ پەرقى: مۇقىم تۇرۇبا ئىشلەپچىقىرىش ئۈچۈن توغرا تەڭپۇڭلۇقنى تېپىش
كىرىش سۆز
ئەگەر سىز ERW تۇرۇبا زاۋۇتىدا يېتەرلىك ۋاقىت ئۆتكۈزگەن بولسىڭىز، كەپشەرلەش مەسىلىلىرىنىڭ ئالدىن ئاگاھلاندۇرۇشسىز پەيدا بولىدىغانلىقىنى بىلىسىز.
ئادەتتە، دەسلەپكى ئالامەتلەر كىچىك بولىدۇ.
V نۇقتىسىنىڭ يېنىدا بىر قانچە غەلىتە ئۇچقۇنلار پەيدا بولدى.
سەل ئېغىرراق چاقماق.
بەلكىم كەپشەرلەش تىكىشىنىڭ رەڭگى نورمال رەڭدىن پەرقلىق كۆرۈنگەن بولۇشى مۇمكىن.
دەسلەپتە، ئىشلەپچىقىرىش داۋاملىشىۋاتىدۇ.
ئاندىن مەسىلىلەر كۆرۈلۈشكە باشلايدۇ.
سۇ سىنىقى مەغلۇب بولۇشقا باشلايدۇ.
ياپىلاق يېرىقلار پەيدا بولىدۇ.
بەزىدە كەپشەرلەش ئورنى كۈتۈلمىگەندە ئېچىلىپ كېتىدۇ.
بۇنداق ئەھۋال يۈز بەرگەندە، نۇرغۇن مەشغۇلاتچىلار دەرھال HF كەپشەرلەش ماشىنىسىغا قارايدۇ.
ئۇلار توك قاچىلاش تەڭشەكلىرىنى تەكشۈرىدۇ.
ئۇلار چاستوتا تەڭشىيدۇ.
بەزىلىرى ھەتتا تېخىمۇ كۆپ ئىسسىقلىق بىلەن مەسىلىنى ھەل قىلىشنى ئۈمىد قىلىپ، توكنى ئاشۇرىدۇ.
بەزىدە بۇ ياردەم بېرىدۇ.
كۆپىنچە ئەھۋاللاردا، ئۇنداق بولمايدۇ.
ئەمەلىيەتتە، نۇرغۇن تۇرۇبا ئىشلەپچىقارغۇچىلار بىلەن ھەمكارلاشقاندىن كېيىن، بىر خىل ئەندىزە قايتا-قايتا كۆرۈلىدۇ: ھەقىقىي مەسىلە ھەمىشە كەپشەرلەش كۈچىدە ئەمەس.
كۆپىنچە ئەھۋاللاردا، ئۇ مۇقىمسىز سىقىش كۈچىدىن كېلىپ چىقىدۇ.
شۇڭلاشقا كەپشەرلەش كۈچى بىلەن ERW سىقىش كۈچى ئوتتۇرىسىدىكى مۇناسىۋەتنى چۈشىنىش ناھايىتى مۇھىم.
سىقىش كۈچىنىڭ بەك ئاز بولۇشى ئاجىز باغلىنىشنى كەلتۈرۈپ چىقىرىدۇ.
بەك كۆپ سىقىش كۈچى ئارتۇقچە ئېگىلىش، رولىكنىڭ ئۇپراش ۋە مۇقىمسىز كەپشەرلەش تىكىشلىرىنى كەلتۈرۈپ چىقىرىدۇ.
ئەڭ ياخشى كەپشەرلەش سۈپىتى پەقەت يۇقىرى قۇۋۋەت ياكى يۇقىرى بېسىمدىنلا ئەمەس، بەلكى تەڭپۇڭلۇقتىن كېلىدۇ.
بۇ، بولۇپمۇ يۇقىرى سۈرئەتلىك كاربون پولات تۇرۇبا ئىشلەپچىقىرىشتا تېخىمۇ گەۋدىلىك بولۇپ، كىچىك پارامېتىر ئۆزگىرىشلىرى كەپشەرلەشنىڭ مۇقىملىقىغا تېز تەسىر كۆرسىتىدۇ.
دا MIVI تۇرۇبا ماشىنىسى، بىزنىڭ ئىنژېنېرلىرىمىز خېرىدارلارنىڭ سىقىش بۆلىكىدىكى مېخانىكىلىق مۇقىمسىزلىقنى نەزەردىن ساقىت قىلىپ تۇرۇپ، ئېلېكتر پارامېتىرلىرىغا ئالاھىدە دىققەت قىلىدىغانلىقىنى كۆپ كۆرىدۇ.
ئادەتتە يوشۇرۇن مەسىلە شۇ يەردىن باشلىنىدۇ.
تېز جاۋاب جەدۋىلى
| ئەھۋال | ئورتاق مەسىلە | ئىشلەپچىقىرىش نەتىجىسى |
|---|---|---|
| قۇۋۋىتى بەك يۇقىرى | قىزىپ كېتىش | كۆيۈپ كەتكەن كەپشەر |
| سىقىش كۈچى بەك تۆۋەن | ئاجىز سوقۇش | سوغۇق كەپشەرلەش |
| سىقىش كۈچى بەك يۇقىرى | ھەددىدىن زىيادە بىئاراملىق | چوڭ بۇرغا |
| تەڭپۇڭلاشتۇرۇلغان پارامېتىرلار | مۇقىم كەپشەرلەش | كۈچلۈك كەپشەرلەش |
نېمىشقا كۆپرەك كەپشەرلەش كۈچى كەپشەرلەش مەسىلىلىرىنى ھەمىشە ھەل قىلالمايدۇ؟
ERW ئىشلەپچىقىرىشتىكى ئەڭ كۆپ ئۇچرايدىغان خاتالىقلارنىڭ بىرى، ئاجىز كەپشەرلەش ھەمىشە توك يېتەرلىك ئەمەسلىكىنى بىلدۈرىدۇ دەپ قاراشتۇر.
بۇ مەنتىقىي ئاڭلىنىدۇ.
ئەگەر كەپشەرلەش يېتەرلىك كۈچلۈك بولمىسا، تېخىمۇ كۆپ كۈچ قوشۇڭ.
لېكىن ئىشلەپچىقىرىش ھەمىشە بۇنداق ئۈنۈملۈك بولمايدۇ.
بىز نۇرغۇن ئەھۋاللارنى كۆردۇق، بۇنىڭ ئىچىدە قۇۋۋەتنى ئاشۇرۇش كەپشەرلەشنىڭ ئەمەلىيەتتە مۇقىمسىزلىقىنى كەلتۈرۈپ چىقارغان.
بىر خېرىدار بىر قېتىم كاربون پولات تۇرۇبا لىنىيىسىنىڭ كەپشەرلەش كۈچىنىڭ ئاجىز ئىكەنلىكىنى دوكلات قىلدى. ئۇلارنىڭ تۇنجى ئىنكاسى HF چىقىرىش مىقدارىنى ئاشۇرۇش بولدى.
دەسلەپتە، ئۇچقۇنلار تېخىمۇ كۆرۈنەرلىك بولدى.
كەپشەرلەش رايونى تېخىمۇ قىزىق كۆرۈندى.
ھەممە نەرسە ياخشىراق كۆرۈندى.
بىر قانچە سائەتتىن كېيىن، قېقىش تېخىمۇ چوڭايدى. كەپشەرلەش رەڭگىنىڭ ئۆزگىرىشى كۈچىيدى. گىدرو سىنىقىدا مەغلۇب بولۇش ئەھۋاللىرى كۆپىيىپ كەتتى.
مەسىلە ئىسسىقلىقنىڭ يېتىشمەسلىكىدە ئەمەس ئىدى.
بەك ئىسسىق ئىدى.
ئېنىقراق قىلىپ ئېيتقاندا، لېنتا گىرۋىكى مۇۋاپىق سىقىلىشقا يەتكۈچە، V رايونىغا بەك كۆپ ئىسسىقلىق كىرىدۇ.
بۇ ھەممە نەرسىنى ئۆزگەرتىدۇ.
كونترول قىلىنىدىغان سوقۇش ئارقىلىق كەپشەرلەشنىڭ ئورنىغا، لېنتا گىرۋىكى قىزىپ كېتىدۇ. ھەددىدىن زىيادە ئوكسىدلىنىش يۈز بېرىدۇ، ھەمدە سىقىلىدىغان روللار گىرۋىكىلەرنى توغرا بىرلەشتۈرۈشتىن بۇرۇن ئېرىگەن مېتال ئېتىلىپ چىقىشقا باشلايدۇ.
بۇ ئادەتتە مۇقىمسىز كەپشەرلەش ھەرىكىتىنى كەلتۈرۈپ چىقىرىدۇ.
ئورتاق ئالامەتلەر تۆۋەندىكىلەرنى ئۆز ئىچىگە ئالىدۇ:
- چوڭ، تەرتىپسىز ئۇچقۇنلار
- كۆيۈپ كەتكەن كەپشەرلەش تىكىشى
- سىرتقى قىسىمدىكى ئارتۇقچە تىترەش
- ئېغىر ئوكسىدلىنىش
- قوپال كەپشەرلەش مارجىسى
بۇ ئالامەتلەر كۆرۈلگەندە، قۇۋۋەتنى تېخىمۇ ئاشۇرۇش ئادەتتە ئەھۋالنى تېخىمۇ يامانلاشتۇرىدۇ.
ئارتۇقچە كەپشەرلەش كۈچىدىن كېلىپ چىققان كۆپ ئۇچرايدىغان مەسىلىلەر
| ئالامەت | ئېھتىماللىق سەۋەب | نەتىجە |
|---|---|---|
| چوڭ ئۇچقۇنلار | قىزىپ كېتىش | مۇقىمسىز كەپشەرلەش |
| كۆيۈپ كەتكەن تىكىش | ئارتۇقچە كۈچ | ئاجىز كەپشەرلەش |
| ئوكسىدلىنىش | ھەددىدىن زىيادە ئىسسىق | ناچار باغلىنىش |
| ئېغىر چاقماق | ئىسسىقلىق تەڭپۇڭلۇقىنىڭ ناچارلىقى | ماتېرىيال ئىسراپچىلىقى |
يەنە بىر مەسىلە شۇكى، ھەددىدىن زىيادە ھوقۇق كۆپىنچە ھەقىقىي مەسىلىنى يوشۇرۇپ قويىدۇ.
مەسىلەن:
- ناچار V-بۇلۇڭ
- كىيىلگەن سىقىش روللىرى
- سىمنىڭ ئورنى توغرا ئەمەس
- ئاجىز توسالغۇ ئىقتىدارى
مەشغۇلاتچىلار توكنى ئاشۇرۇش ئارقىلىق مەسىلىنى ھەل قىلدۇق دەپ ئويلىشى مۇمكىن.
ئەمەلىيەتتە، ئۇلار پەقەت ئاساسىي سەۋەبنى يوشۇردى.
ئەرتە-كېچ، كەمتۈكلۈكلەر قايتا پەيدا بولىدۇ.
شۇڭلاشقا مۇقىم كەپشەرلەش جەريانى پەقەت ئېلېكتر ئېنېرگىيىسىگىلا تايىنمايدۇ.
مېخانىكىلىق مۇقىملىقمۇ ئوخشاشلا مۇھىم.
ئىشەنچلىكيۇقىرى چاستوتىلىق كەپشەرلەش ماشىنىسىئىسسىقلىقنىڭ مۇقىم كىرىشىنى ساقلاشقا ياردەم بېرىدۇ، ئەمما ئەڭ ياخشى كەپشەرلەش سىستېمىسىمۇ ناچار سىقىلىش كونتروللۇقىنىڭ ئورنىنى تولدۇرالمايدۇ.
بۇ تەڭپۇڭلۇق كەپشەرلەش سۈپىتىنى بەلگىلەيدۇ.
MIVI ئىنژېنېرلىرىنىڭ ساھە تەجرىبىسى
نۇرغۇن كونا ئىشلەپچىقىرىش لىنىيىلىرىدە، بولۇپمۇ رول قۇرۇلمىلىرى ئۇپرايدىغان زاۋۇتلاردا، كەپشەرلەش مۇقىمسىزلىقى كۆپىنچە كەپشەرلەش ماشىنىسىنىڭ ئۆزىدىن ئەمەس، بەلكى سىقىش بۆلىكىدىن باشلىنىدۇ.
بۇ بىزنىڭ ئىنژېنېرلىرىمىز ماشىنا دىئاگنوزى قويۇش جەريانىدا دائىم كۆزىتىدىغان نەرسە.
تۇرۇبا زاۋۇتى يەنىلا ئىشلىشى مۇمكىن.
ئىشلەپچىقىرىش سۈرئىتى قوبۇل قىلىنىشى مۇمكىن.
لېكىن سىقىش رولىنىڭ تەڭشىلىشى مۇقىمسىز بولۇپ قالسا، كەپشەرلەش مۇقىملىقىنى كونترول قىلىش تەسكە توختايدۇ.
ئىشلەتكۈچى توكنى قايتا-قايتا تەڭشەيدۇ.
ھەقىقىي مەسىلە يەنىلا ھەل قىلىنمىغان.
شۇڭلاشقا توكنى تەڭشەش ھەرگىز بىردىنبىر چارە بولماسلىقى كېرەك.
سىقىش بۆلىكى بىرلىكتە باھالىنىشى كېرەك.
تۆۋەن سىقىش كۈچى: ئاجىز پەيۋەندلەشنىڭ ئورتاق سەۋەبى
ھەددىدىن زىيادە كۈچ بىلەن سېلىشتۇرغاندا، تۆۋەن سىقىش كۈچىنى پەرقلەندۈرۈش كۆپىنچە قىيىن.
نېمىشقا؟
چۈنكى كەپشەرلەش سىرتتىن قارىغاندا نورمال كۆرۈنىشى مۇمكىن.
بۇ مەسىلىنىڭ خەتەرلىك بولۇشىنىڭ سەۋەبى مۇشۇ.
كەپشەرلەش ئېغىزى قوبۇل قىلغىلى بولىدىغاندەك قىلىشى مۇمكىن.
ئۇچقۇنلار نورمالسىز كۆرۈنمەسلىكى مۇمكىن.
لىنىيە سۈرئىتى مۇقىم تۇرۇشى مۇمكىن.
ھەممە نەرسە ياخشىدەك قىلىدۇ.
سىناق باشلانغۇچە.
ئاندىن كەمتۈكلۈكلەر پەيدا بولىدۇ.
سۇ ئېقىش.
يېرىقلارنى تۈزلەش.
UT كۆرسەتمىلىرى.
بۇ ئەھۋال لېنتا گىرۋىكىنىڭ قىزىتىلغانلىقى، ئەمما يېتەرلىك بېسىم ئاستىدا بىرلەشتۈرۈلمىگەنلىكىدىن كېلىپ چىققان.
بۇ دېگەنلىك باغلىنىش تولۇق ئەمەس ئىدى.
كەپشەرلەش ئورنىنىڭ ئىچىدە، ئوكسىدلار لېنتا گىرۋىكىنىڭ ئارىسىغا قىسىلىپ قېلىشى مۇمكىن.
تاشقى كۆرۈنۈشتە، ھەممە نەرسە قوبۇل قىلغىلى بولىدىغاندەك قىلىدۇ.
ئىچكى جەھەتتىن، كەپشەرلەش ئاجىز.
بۇ خىل كەمتۈكلۈك تۆۋەندىكىلەردە كۆپ ئۇچرايدۇ:
- نېپىز تام ئىشلەپچىقىرىش
- يۇقىرى سۈرئەتلىك لىنىيىلەر
- سىقىلىش قىسىملىرىنىڭ ئېسىلىشى
- رولنىڭ تەڭشىلىشى ناچار
مەسىلىنىڭ ئاساسىي سەۋەبى ئاددىي.
پەقەت ئىسسىقلىقلا كۈچلۈك ERW كەپشەرلەشنى ھاسىل قىلالمايدۇ.
بېسىم كەپشەرلەشنى تاماملايدۇ.
يېتەرلىك سىقىش كۈچى بولمىسا، سوقۇش ماشىنىسىنىڭ توغرا چاپلىشىشى مۇمكىن ئەمەس.
تۆۋەن سىقىش كۈچى كەلتۈرۈپ چىقىرىدىغان كۆپ ئۇچرايدىغان مەسىلىلەر
| مەسىلە | ئاساسلىق سەۋەب | ئىشلەپچىقىرىش خەۋپ-خەتىرى |
|---|---|---|
| سوغۇق كەپشەرلەش | تۆۋەن بېسىم | ئاجىز تىكىش |
| ناچار باغلىنىش | سىقىش يېتەرلىك ئەمەس | سۇ كۈچىنىڭ يېتىشمەسلىكى |
| ئوكسىد قوشۇش | ئاجىز سوقۇش | ئىچكى كەمتۈكلۈك |
| تىكىش يېرىلىشى | تولۇقسىز كەپشەرلەش | خېرىدارلارنىڭ شىكايىتى |
شۇڭلاشقا ERW سىقىش كۈچى شۇنچە مۇھىم.
ئۇ قىزىتىلغان لېنتا گىرۋىكىنىڭ راستىنلا كۈچلۈك كەپشەرلەش تىكىشىگە چاپلىشىدىغان-قاتناشمايدىغانلىقىنى بەلگىلەيدۇ.
بۇ باسقۇچتا، ھەتتا كىچىككىنە بېسىم ئۆزگىرىشىمۇ كەپشەرلەش سۈپىتىگە زور پەرقلەرنى كەلتۈرۈپ چىقىرىشى مۇمكىن.
بۇ، بولۇپمۇ يۇقىرى سۈرئەتلىك ئىشلەپچىقىرىشتا تېخىمۇ گەۋدىلىك.
ئاتخانە ERW تۇرۇبا تېگىرمە ماشىنىسىبۇ يەردە مۇھىم رول ئوينايدۇ.
ماشىنا قاتتىقلىقى، ۋالىنىڭ مۇقىملىقى، ياستۇق ھالىتى ۋە سىقىش رولىنىڭ ئېنىقلىقى قاتارلىقلارنىڭ ھەممىسى بېسىمنىڭ مۇقىملىقىغا تەسىر كۆرسىتىدۇ.
ئەگەر سىقىش بۆلىكى تىترىسە ياكى تەڭشىلىش ئۆزگىرىشى بولسا، بېسىم مۇقىمسىز بولۇپ قالىدۇ.
ئاندىن كەپشەرلەش سۈپىتى ئالدىن پەرەز قىلغىلى بولمايدىغان ھالغا كېلىدۇ.
نۇرغۇن مەشغۇلاتچىلار نەزەردىن ساقىت قىلىدىغان مەسىلە
بۇ بىز دائىم كۆرىدىغان بىر ئىش.
بىر مەشغۇلاتچى ئاجىز كەپشەرلەش نۇقتىلىرىنى بايقىدى.
ئۇ كۈچىنى ئاشۇرىدۇ.
كەپشەرلەش يەنىلا مەغلۇب بولدى.
ئاندىن ئۇ سىقىش بېسىمىنى زور دەرىجىدە ئاشۇرىدۇ.
ھازىر چاقماق ئاۋاز ھەددىدىن زىيادە كۆپىيىپ كەتتى.
رولىكنىڭ ئۇپراش سۈرئىتى تېزلىشىدۇ.
سىزىق تېخىمۇ مۇقىمسىزلىشىپ كېتىدۇ.
بۇ ۋاقىتتا، كۈچ ۋە بېسىمنىڭ ھەر ئىككىسى تەڭپۇڭسىزلىنىدۇ.
بۇ يەردە نۇرغۇن كەپشەرلەش مەسىلىلىرىنى دىئاگنوز قويۇش تەس بولۇپ قالىدۇ.
چۈنكى كۆپ خىل پارامېتىرلار بىر-بىرىگە تەسىر كۆرسەتسە، دەسلەپكى سەۋەبنى ئېنىقلاش تەسلىشىپ كېتىدۇ.
شۇڭلاشقا تەجرىبىلىك ئىنژېنېرلار ئادەتتە بۇ ئامىللارنى بىرلىكتە باھالايدۇ:
- كەپشەرلەش كۈچى
- سىقىش كۈچى
- V-بۇلۇڭ
- لىنىيە سۈرئىتى
- رول ھالىتى
پەقەت بىرلا پارامېتىرغا قاراش مەسىلىنى ھەل قىلىشنىڭ ئاسان ئەمەسلىكىنى كۆرسىتىپ بېرىدۇ.
كەپشەرلەش سىستېمىسى تولۇق جەريان سۈپىتىدە ئىشلەيدۇ.
ئايرىم تەڭشەكلەردەك ئەمەس.
بەك كۆپ بېسىممۇ مەسىلىلەرنى كەلتۈرۈپ چىقىرىشى مۇمكىن
تۇرۇبا ئىشلەپچىقىرىشتا يەنە بىر كۆپ ئۇچرايدىغان خاتا چۈشىنىش بار.
بەزى مەشغۇلاتچىلار مۇنداق دەپ قارايدۇ:
ئەگەر تۆۋەن سىقىش كۈچى پەيۋەندلەشنىڭ ئاجىز بولۇشىغا سەۋەب بولسا، ئۇنداقتا بېسىمنى ئاشۇرۇش ھەمىشە پەيۋەندلەش سۈپىتىنى ياخشىلاش كېرەك.
بۇ ئەقىلگە مۇۋاپىق ئاڭلىنىدۇ.
ئەمما ئەمەلىي ئىشلەپچىقىرىشتا، بەك كۆپ بېسىم باشقا مەسىلىلەرنى كەلتۈرۈپ چىقىرىدۇ.
بەزىدە، بۇ مەسىلىلەرنى ھەل قىلىش تېخىمۇ قىيىن بولىدۇ.
ئارتۇقچە سىقىلىش، بولۇپمۇ زاۋۇتلاردا كۆپ ئۇچرايدۇ، چۈنكى زاۋۇتلاردا مەشغۇلاتچىلار رولىك بېسىمىنى مېخانىكىلىق ھالدا ئاشۇرۇش ئارقىلىق مۇقىمسىز كەپشەرلەشنى تولۇقلاشقا تىرىشىدۇ.
دەسلەپتە، كەپشەرلەش تېخىمۇ كۈچلۈك كۆرۈنىشى مۇمكىن.
ئەمما بىر مەزگىلدىن كېيىن، يېڭى مەسىلىلەر كۆرۈلۈشكە باشلايدۇ.
تىكەن چوڭىيىپ كېتىدۇ.
كەپشەرلەش ئېغىزى قوپاللىشىپ كېتىدۇ.
رولىكنىڭ ئۇپراش سۈرئىتى تېزلىشىدۇ.
ئاخىرىدا، ئىشلەپچىقىرىش مۇقىملىقى تۆۋەنلەشكە باشلايدۇ.
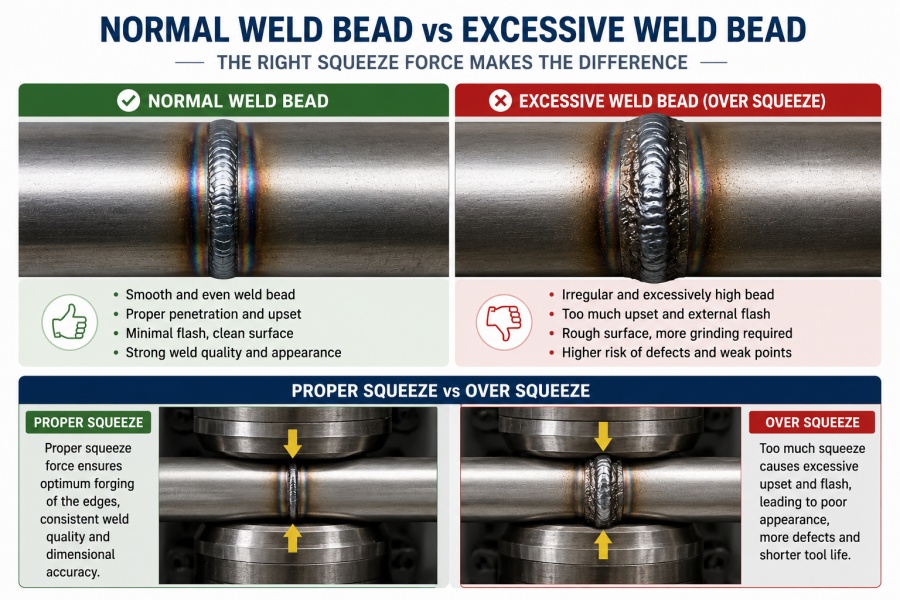
ھەددىدىن زىيادە سىقىلىش جەريانىدا نېمە ئىش يۈز بېرىدۇ؟
سىقىش كۈچى بەك يۇقىرى بولغاندا، سوقۇش جەريانىدا ئارتۇقچە مېتال سىرتقا چىقىرىلىدۇ.
بۇ بەك كۆپ بىئاراملىق پەيدا قىلىدۇ.
نەتىجىدە كەپشەرلەش ياخشى بولمايدۇ.
ئەكسىچە، كەپشەرلەش رايونى مېخانىكىلىق جەھەتتىن مۇقىمسىز بولۇپ قالىدۇ.
تىپىك ئالامەتلەر تۆۋەندىكىلەرنى ئۆز ئىچىگە ئالىدۇ:
- سىرتقى قىسىمدىكى ئارتۇقچە تىترەش
- چوڭ پەيۋەندلەش يېرىلىشى
- مونچاق شەكلى ناچار
- يۈزەكى دېفورماسىيە
- رولنىڭ ئۇپراش سۈرئىتىنىڭ ئېشىشى
ئارتۇقچە سىقىلىشتىن كېلىپ چىقىدىغان كۆپ ئۇچرايدىغان مەسىلىلەر
| مەسىلە | سەۋەب | نەتىجە |
|---|---|---|
| چوڭ بۇرغا | ھەددىدىن زىيادە سىقىش | ماتېرىيال ئىسراپچىلىقى |
| قوپال كەپشەرلەش مارجىسى | ئارتۇقچە سوقۇش | يۈزەكى نۇقسانلار |
| رولىك كىيىش | يۇقىرى مېخانىكىلىق يۈك | ئاسراش چىقىمى |
| بېسىمغا دۇچ كېلىش | ئارتۇقچە بېسىم | ماشىنىنىڭ ئۆمرى قىسقا |
بۇ مەسىلە يۇقىرى سۈرئەتلىك ئىشلەپچىقىرىش لىنىيىسىدە تېخىمۇ ئېغىرلىشىدۇ.
نېمىشقا؟
چۈنكى يۇقىرى سۈرئەتلىك لىنىيەدە، ھەتتا كىچىك بېسىم ئۆزگىرىشلىرىمۇ مېتال ئېقىمىدا چوڭ پەرقلەرنى كەلتۈرۈپ چىقىرىشى مۇمكىن.
بۇ دېگەنلىك، ئارتۇقچە سىقىش كۈچى كەپشەرلەش تىكىشىنىڭ مۇقىملىقىنى تېزلا بۇزۇۋېتىدۇ.
MIVI ساھە تەجرىبىسى
MIVI دا، بىز بۇ مەسىلىنى كونا تۇرۇبا زاۋۇتلىرىدا كۆپ كۆردۇق.
بولۇپمۇ:
- سىقىش روللىرى كىيىلدى
- ياستۇقلارنىڭ بوشلۇقى بار
- مىللارنىڭ تىترىشى بار
مەشغۇلاتچىلار تۆلەم بېرىش ئۈچۈن بېسىمنى ئاشۇرىدۇ.
بۇ زەنجىرسىمان رېئاكسىيەنى پەيدا قىلىدۇ.
بىرىنچىدىن، تىترەش كۈچىيىدۇ.
ئاندىن رولىكنىڭ ئۇپراش سۈرئىتى تېزلىشىدۇ.
كۆپ ئۆتمەي، پەيۋەندلەشنىڭ قويۇقلۇقى تۆۋەنلەشكە باشلايدۇ.
ھەقىقىي مەسىلە ئەمدى پەقەت كەپشەرلەشلا ئەمەس.
بۇ مېخانىكىلىق مۇقىملىق مەسىلىسىگە ئايلىنىدۇ.
شۇڭلاشقا مۇقىم سىقىش كۈچى ماشىنىنىڭ قاتتىقلىقى ۋە دومىلىتىشنىڭ ئېنىقلىقىغا زور دەرىجىدە باغلىق.
ئىشەنچلىك تۇرۇبا تىغلاش قېلىپى ۋە توغرا تىزىلغان سىقىش روللىرى زور پەرقنى پەيدا قىلىدۇ.
H2 قانداق قىلىپ توغرا كەپشەرلەش تەڭپۇڭلۇقىنى تاپقىلى بولىدۇ
بۇ ھەر بىر تۇرۇبا ئىشلەپچىقارغۇچىنىڭ جاۋاب بېرىشنى خالايدىغان سوئالى.
كەپشەرلەش كۈچى بىلەن ERW سىقىش كۈچى ئوتتۇرىسىدىكى ئەڭ ياخشى تەڭپۇڭلۇق نېمە؟
ئەپسۇس، بۇنىڭ ئۈچۈن ئومۇميۈزلۈك سان يوق.
ئەڭ ياخشى مۇھىت نۇرغۇن ئىشلەپچىقىرىش ئامىللىرىغا باغلىق.
مەسىلەن:
- تۇرۇبا دىئامېتىرى
- تام قېلىنلىقى
- پولات دەرىجىسى
- ئىشلەپچىقىرىش سۈرئىتى
- V-بۇلۇڭ
- كەپشەرلەش چاستوتىسى
شۇڭلاشقا تەجرىبىلىك مەشغۇلاتچىلار بەلگىلەنگەن پارامېتىرغا ئانچە تايىنمايدۇ.
ئەكسىچە، ئۇلار كەپشەرلەش تەڭپۇڭلۇقىغا دىققەت قىلىدۇ.
ياخشى كەپشەرلەش تەڭپۇڭلۇقى قانداق كۆرۈنىدۇ؟
كۈچ ۋە سىقىش كۈچى مۇۋاپىق تەڭشەلگەندە، كەپشەرلەش مۇقىم بولىدۇ.
ئادەتتە سىز كۆرىسىز:
- سىلىق ئۇچقۇنلار
- مۇقىم كەپشەرلەش تىكىشى
- مۇقىم بۇرما چوڭلۇقى
- كۈچلۈك كەپشەرلەش چاپلىشىشى
- تۆۋەن نۇقسان نىسبىتى
ئىشلەپچىقىرىش لىنىيىسى راۋان ئىشلەۋاتىدۇ.
سىناق نەتىجىسى مۇقىم ساقلانغان.
خېرىدارلارنىڭ شىكايىتى ئازىيىدۇ.
ئەڭ ياخشى كەپشەرلەش تەڭپۇڭلاشتۇرۇش جەدۋىلى
| پارامېتىر | بەك تۆۋەن | بەك يۇقىرى | ئەڭ ياخشى ئەھۋال |
|---|---|---|---|
| كەپشەرلەش كۈچى | ئاجىز ئىسسىتىش | قىزىپ كېتىش | مۇقىم ئىسسىقلىق |
| سىقىش كۈچى | ئاجىز سوقۇش | ھەددىدىن زىيادە بىئاراملىق | مۇۋاپىق باغلىنىش |
| لىنىيە سۈرئىتى | تۆۋەن چىقىرىش | مۇقىمسىز كەپشەرلەش | تەڭپۇڭ ئىشلەپچىقىرىش |
مەقسەت ئاددىي.
لېنتا گىرۋىكىنى مۇۋاپىق سوقۇش تېمپېراتۇرىسىغا قىزىتىڭ.
ئاندىن ئوكسىدلارنى چىقىرىۋېتىش ۋە تولۇق باغلىنىشقا ئېرىشىش ئۈچۈن يېتەرلىك سىقىش كۈچىنى ئىشلىتىڭ.
ئەمدى يوق.
بۇنىڭدىنمۇ ئاز ئەمەس.
بۇ تەڭپۇڭلۇق مۇقىم كەپشەرلەشنى ھاسىل قىلىدۇ.
كەپشەرلەش تەڭپۇڭلۇقىغا تەسىر كۆرسىتىدىغان ئاساسلىق ئامىللار
| ئامىل | تەسىر |
|---|---|
| تۇرۇبا چوڭلۇقى | سىقىش كۈچىگە تەسىر كۆرسىتىدۇ |
| تام قېلىنلىقى | ئىسسىتىشقا تەسىر كۆرسىتىدۇ |
| ماتېرىيال دەرىجىسى | كەپشەرلەش ئادىتىگە تەسىر كۆرسىتىدۇ |
| ئىشلەپچىقىرىش سۈرئىتى | ئىسسىقلىق كىرىشىگە تەسىر كۆرسىتىدۇ |
ئاتخانە يۇمىلاق تۇرۇبا ئىشلەپچىقىرىش لىنىيىسى ئادەتتە ماشىنىنىڭ تەڭشىلىشى ۋە جەرياننىڭ مۇقىملىقى كۈچلۈكرەك بولغاچقا، تېخىمۇ ياخشى كەپشەرلەش مۇقىملىقىنى ساقلايدۇ.
بۇ، بولۇپمۇ يۇقىرى سۈرئەتلىك قۇرۇلما تۇرۇبىلىرىنى ئىشلەپچىقىرىدىغان ئىشلەپچىقارغۇچىلار ئۈچۈن ئالاھىدە مۇھىم.

كەپشەرلەش سۈپىتىنىڭ راستىنلا ياخشى ئىكەنلىكىنى قانداق تەكشۈرۈش كېرەك
بۇ يەنە بىر مۇھىم نۇقتا.
ياخشى كەپشەرلەش كۆرۈنۈشى ھەمىشە ياخشى كەپشەرلەش سۈپىتىنى بىلدۈرمەيدۇ.
نۇرغۇن زاۋۇتلار بۇ يەردە خاتالىق ئۆتكۈزىدۇ.
كەپشەرلەش تىكىشى ناھايىتى ياخشى كۆرۈنىدۇ.
ئىشلەپچىقىرىش داۋاملىشىۋاتىدۇ.
ئاندىن خېرىدارلارنىڭ شىكايەتلىرى كېيىن پەيدا بولىدۇ.
شۇڭلاشقا تەكشۈرۈش مۇھىم.
ئىشەنچلىك سىناق قىلىش كەپشەرلەش سۈپىتىنىڭ ھەقىقەتەن مۇقىم ياكى ئەمەسلىكىنى جەزملەشتۈرىدۇ.
ERW تۇرۇبىسى ئىشلەپچىقىرىشتا ئۈچ خىل ئاساسلىق تەكشۈرۈش ئۇسۇلى قوللىنىلىدۇ.
سۇ سىنىقى
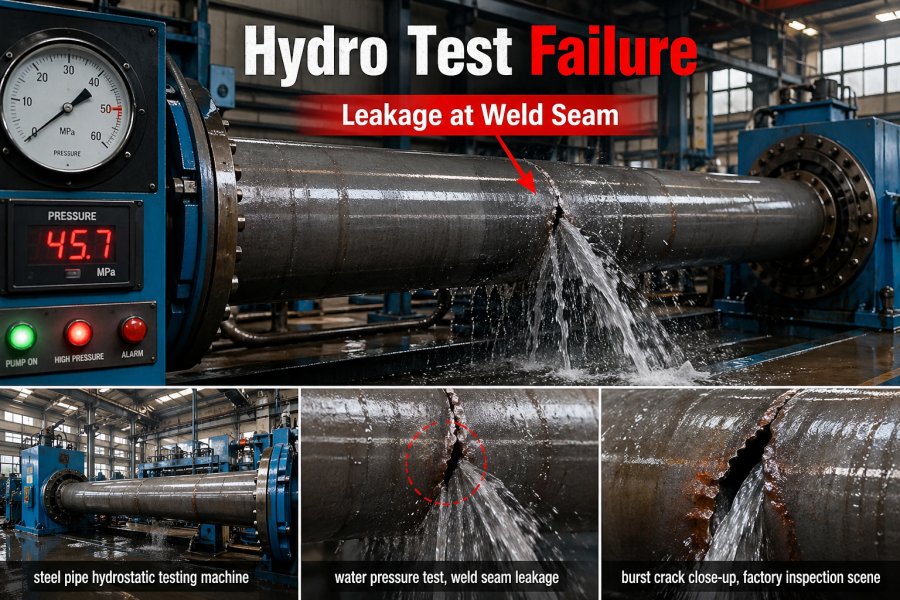
سۇ بېسىمى سىنىقى تۇرۇبا ئىچكى بېسىمغا بەرداشلىق بېرەلەيدىغان-بېرەلمەيدىغانلىقىنى تەكشۈرىدۇ.
ئۇ تۆۋەندىكىلەرنى ئېنىقلاشقا ياردەم بېرىدۇ:
- سۇ ئېقىش
- تىكىش يېرىقلىرى
- ئاجىز باغلىنىش
ئەگەر سىقىش كۈچى بەك تۆۋەن بولسا، گىدرو سىنىقى مەغلۇبىيەتكە ئۇچرايدۇ.
بۇ ئادەتتە ئاجىز كەپشەرلەش چاپلىشىشىنىڭ دەسلەپكى بەلگىسى.
تۈزلەش سىنىقى
ياسسىلاش سىنىقى كەپشەرلەشنىڭ ئېلاستىكىلىقىنى باھالايدۇ.
تۇرۇبا شەكلى ئۆزگىرىش يۈز بەرگۈچە سىقىلىدۇ.
بۇ سىناق تۆۋەندىكىلەرنى ئېنىقلاشقا ياردەم بېرىدۇ:
- كەپشەرلەش يېرىلىشى
- تىكىش ئېغىزى
- موزلۇق سۇنۇق
ئاجىز كەپشەرلەش ئادەتتە تۈزلەش جەريانىدا تېزلا بۇزۇلۇپ كېتىدۇ.

UT تەكشۈرۈشى
ئىچكى نۇقسانلارنى بايقاش ئۈچۈن ئۇلترا ئاۋاز دولقۇنى تەكشۈرۈشى ئىنتايىن مۇھىم.
بۇنىڭ ئىچىگە تۆۋەندىكىلەر كىرىدۇ:
- بىرىكمە كەمچىللىكى
- ئوكسىد قوشۇش
- ئىچكى يېرىقلار
بۇ ئۇسۇل يۇقىرى سۈپەتلىك قۇرۇلما ۋە سانائەت تۇرۇبىلىرى ئۈچۈن ئالاھىدە مۇھىم.
چۈنكى بەزى كەپشەرلەش نۇقسانلىرىنى يۈزدىن كۆرگىلى بولمايدۇ.
تەكشۈرۈش خۇلاسىسى جەدۋىلى
| سىناق ئۇسۇلى | بايقىدى | ئاساسلىق مەقسەت |
|---|---|---|
| سۇ سىنىقى | سۇ ئېقىش | بېسىمغا قارشىلىق كۆرسىتىش |
| تۈزلەش سىنىقى | يېرىقلار | كەپشەرلەشنىڭ ئېلاستىكىلىقى |
| UT تەكشۈرۈشى | ئىچكى نۇقسانلار | كەپشەرلەش پۈتۈنلۈكى |
بۇ باسقۇچتا، سىناق نەتىجىسى ھەقىقىي ئەھۋالنى سۆزلەپ بېرىدۇ.
تاشقى قىياپەت ئەمەس.
ئۇچقۇن ئەمەس.
پەرەزلەر ئەمەس.
ياخشى كەپشەرلەش سۈپىتى ئىشەنچلىك تەكشۈرۈش ئارقىلىق تەكشۈرۈلۈشى كېرەك.
MIVI تۇرۇبا زاۋۇتلىرى قانداق قىلىپ كەپشەرلەش مۇقىملىقىنى ياخشىلايدۇ
كەپشەرلەش كۈچى ۋە ERW سىقىش كۈچىنى تەھلىل قىلغاندىن كېيىن، بىر نەرسە ئېنىق بولدى.
مۇقىم كەپشەرلەش پەقەت پارامېتىرنى تەڭشەش بىلەنلا چەكلىنىپ قالمايدۇ.
ماشىنىنىڭ مۇقىملىقىمۇ ئوخشاشلا مۇھىم.
ماشىنىنىڭ ئۆزى قاتتىق، تەڭشەش ئېنىقلىقى ياكى مۇقىم سىقىش بېسىمى كەمچىل بولغاندا، ھەتتا تەجرىبىلىك مەشغۇلاتچىلارمۇ مۇقىم كەپشەرلەش سۈپىتىنى ساقلاشتا قىينىلىدۇ.
شۇڭلاشقا ئۈسكۈنىلەرنىڭ سۈپىتى ئېلېكترونلۇق قورال ئىشلەپچىقىرىشتا ئىنتايىن مۇھىم رول ئوينايدۇ.
قۇرۇلمىنىڭ مۇقىملىقى ناچار بولغان تۇرۇبا زاۋۇتى دائىم قايتا-قايتا كەپشەرلەش مەسىلىلىرىنى كەلتۈرۈپ چىقىرىدۇ.
دەسلەپتە، بۇ مەسىلىلەر كىچىككىنە كۆرۈنىشى مۇمكىن.
ئازراق تىترەش.
دومىلاشنىڭ ئازراق خاتا تەڭشىلىشى.
ياستۇق بوشلۇقى كىچىك.
لېكىن ئۈزلۈكسىز ئىشلەپچىقىرىش جەريانىدا، بۇ كىچىك مېخانىكىلىق مەسىلىلەر تېخىمۇ چوڭىيىدۇ.
ئۇلار تەسىر قىلىدۇ:
- سىقىش بېسىمىنىڭ مۇقىملىقىنى ساقلاش
- پەيۋەندلەش تىكىشىنىڭ مۇقىملىقى
- بۇررنى كونترول قىلىش
- مەھسۇلات سۈپىتى
ئاخىرىدا، ئۇلار كۆپىيىدۇ:
- قالدۇق نىسبىتى
- ئىشتىن بوش ۋاقىت
- ئاسراش چىقىمى
تۇرۇبا زاۋۇتىنى مۇقىم ERW كەپشەرلەشكە ماسلاشتۇرىدىغان نەرسە نېمە؟
ئىشەنچلىك ERW تۇرۇبا زاۋۇتى تۆۋەندىكىلەرنى تەمىنلىشى كېرەك:
- مۇقىم شەكىللەندۈرۈش بۆلىكى
- كۈچلۈك ماشىنا قاتتىقلىقى
- سىقىش رولىنىڭ توغرا تەڭشىلىشى
- ئىشەنچلىك HF كەپشەرلەش سىستېمىسى
- مەشغۇلات جەريانىدا تۆۋەن تىترەش
بۇ ئامىللار بىۋاسىتە پەيۋەندلەشنىڭ قويۇقلۇقىغا تەسىر كۆرسىتىدۇ.
ماشىنا ئىقتىدارى بىلەن كەپشەرلەش مۇقىملىقىنىڭ پەرقى
| ماشىنا ئەھۋالى | كەپشەرلەش نەتىجىسى |
|---|---|
| قاتتىقلىقى ناچار | مۇقىمسىز كەپشەرلەش |
| دومىلىما تىترەش | ماس كەلمەيدىغان سىقىش كۈچى |
| ناچار ماسلىشىش | كەپشەرلەش سۈپىتى ئاجىز |
| مۇقىم ماشىنا | ئىشەنچلىك كەپشەرلەش ئىقتىدارى |
دا MIVI تۇرۇبا ماشىنىسى، ماشىنا لايىھىسى كەپشەرلەش مۇقىملىقىغا ئالاھىدە ئەھمىيەت بېرىدۇ.
بۇنىڭ ئىچىدە تۆۋەندىكىلەرنى ئەلالاشتۇرۇش بار:
- بۆلەكنىڭ قاتتىقلىقىنى شەكىللەندۈرۈش
- ئوقنىڭ ئېنىقلىقى
- رولنى تەڭشەش
- قىسىش بۆلىكىنىڭ مۇقىملىقى
- يۇقىرى چاستوتىلىق كەپشەرلەش ئۈنۈمى
مەقسەت ئاددىي.
كەپشەرلەشنى تېخىمۇ مۇقىم قىلىڭ.
كەمچىلىكلەرنى ئازايتىش.
ئىشلەپچىقىرىش ئۈنۈمىنى يۇقىرى كۆتۈرۈش.
نېمە ئۈچۈن خېرىدارلار MIVI تۇرۇبا زاۋۇتلىرىغا يېڭىلىنىدۇ
نۇرغۇن ئىشلەپچىقارغۇچىلار ئوخشاش سەۋەبتىن MIVI بىلەن ئالاقىلىشىدۇ.
ئۇلارنىڭ مەۋجۇت ئىشلەپچىقىرىش لىنىيىسى ھازىرمۇ ئىشلەۋاتىدۇ.
لېكىن ئىشلەپچىقىرىش سۈپىتىنى كونترول قىلىش تەسلىشىپ كېتىدۇ.
ئورتاق شىكايەتلەر تۆۋەندىكىلەرنى ئۆز ئىچىگە ئالىدۇ:
- دائىملىق كەپشەرلەش نۇقسانلىرى
- گىدرو سىنىقىدىكى مەغلۇبىيەتلەر
- ھەددىدىن زىيادە قېقىش
- رولىك كىيىش
- يۇقىرى ئاسراش چىقىمى
نۇرغۇن ئەھۋاللاردا، مەسىلە پەقەت كەپشەرلەش پارامېتىرلىرىدىلا ئەمەس.
بۇ ماشىنا مۇقىملىقى.
ياخشىراق تۇرۇبا زاۋۇتى تېخىمۇ ياخشى كەپشەرلەش شارائىتىنى يارىتىدۇ.
بۇ جەرياننى ئەلالاشتۇرۇشنى تېخىمۇ ئاسانلاشتۇرىدۇ.
MIVI نىڭ ئەۋزەللىكلىرى
✔ 20 يىلدىن ئارتۇق ئىشلەپچىقىرىش تەجرىبىسى
✔ ئېنىقلىق بىلەن پىششىقلاپ ئىشلەش
✔ مۇقىم ماشىنا قۇرۇلمىسى
✔ ئىشەنچلىك كەپشەرلەش ئۈنۈمى
✔ تۆۋەن ئاسراش چىقىمى
ئىشلەپچىقارغۇچىلار ئۈچۈن:
- كاربون پولات تۇرۇبا
- يۇمىلاق تۇرۇبالار
- كۋادرات تۇرۇبا
- قۇرۇلمىلىق تۇرۇبالار
ماشىنا مۇقىملىقى مۇھىم رىقابەت ئۈستۈنلۈكىگە ئايلىنىدۇ.
خۇلاسە
ERW كەپشەرلەشتە، نۇرغۇن ئىشلەپچىقىرىش مەسىلىلىرى ئېلېكتر مەسىلىلىرىگە ئوخشايدۇ.
لېكىن ئەستايىدىل تەھلىل قىلغاندىن كېيىن، ئاساسلىق سەۋەب كۆپىنچە تېخىمۇ مۇرەككەپ بولۇپ چىقىدۇ.
كەپشەرلەش سۈپىتى تەڭپۇڭلۇققا باغلىق.
پەقەت كۈچلا ئەمەس.
پەقەت بېسىملا ئەمەس.
كەپشەرلەش كۈچى بىلەن ERW سىقىش كۈچى ئوتتۇرىسىدىكى مۇناسىۋەت كەپشەرلەش سۈپىتىنىڭ مۇقىم ساقلىنىش-ساقلانماسلىقىنى بەلگىلەيدۇ.
توكنىڭ بەك كۆپ بولۇشى قىزىپ كېتىشنى كەلتۈرۈپ چىقىرىدۇ.
سىقىش كۈچىنىڭ بەك ئاز بولۇشى ئاجىز باغلىنىشنى كەلتۈرۈپ چىقىرىدۇ.
بەك يۇقىرى بېسىم ئارتۇقچە تىترەش ۋە مېخانىكىلىق ئۇپراشنى كەلتۈرۈپ چىقىرىدۇ.
ئەڭ ياخشى كەپشەرلەش نەتىجىسى ئۈچ مۇھىم ئامىلنى تەڭپۇڭلاشتۇرۇش ئارقىلىق قولغا كېلىدۇ:
- كەپشەرلەش كۈچى
- ERW سىقىش كۈچى
- ئىشلەپچىقىرىش سۈرئىتى
بۇ پارامېتىرلار بىرلىكتە ئىشلىگەندە، ئىشلەپچىقارغۇچىلار تۆۋەندىكى نەتىجىلەرنى قولغا كەلتۈرىدۇ:
- كۈچلۈك پەيۋەندلەش تىكىشلىرى
- تۆۋەن نۇقسان نىسبىتى
- ئىشلەپچىقىرىش ئۈنۈمىنى ياخشىلاش
- ئىشلىتىش تەننەرخى تۆۋەن
مۇقىم كەپشەرلەش ھەرگىز تاسادىپىي ئەمەس.
ئۇ توغرا ماشىنا، توغرا جەريان ۋە توغرا پارامېتىر كونترولىدىن كېلىدۇ.
ئەگەر ئىشلەپچىقىرىش لىنىيىڭىز تۆۋەندىكىدەك مەسىلىلەرگە دۇچ كەلسە:
- ھەددىدىن زىيادە ئۇچقۇنلار
- كەپشەرلەش تىكىشىنىڭ يېرىلىشى
- گىدرو سىنىقى مەغلۇب بولدى
- ھەددىدىن زىيادە قېقىش
كەپشەرلەش پارامېتىرلىرى ۋە ماشىنا ئەھۋالىنى باھالاشنىڭ ۋاقتى كەلگەن بولۇشى مۇمكىن.
كەسپىي دىئاگنوز قويۇش كۆپىنچە ھەقىقىي سەۋەبنى تېخىمۇ تېز ئاشكارىلايدۇ.
كەپشەرلەش كۈچىنى ئاشۇرۇش ئاجىز كەپشەرلەش مەسىلىلىرىنى ھەل قىلالامدۇ؟
ھەمىشە ئەمەس.
نۇرغۇن ئەھۋاللاردا، كۈچنى ئاشۇرۇش پەقەت ھەقىقىي مەسىلىنى يوشۇرۇپلا قالىدۇ.
بۇنىڭ ئاساسلىق سەۋەبى مۇقىمسىز سىقىش كۈچى ياكى ماشىنىنىڭ ماسلىشىشىنىڭ ناچار بولۇشى مۇمكىن.